Livre Blanc de l’Aluminium

Conçu par l’ADAL, ce Livre blanc dédié aux traitements de surface de l’aluminium est le premier du genre. Il est destiné à tous les utilisateurs et prescripteurs de l’aluminium dans la construction

Conçu par l’ADAL, ce Livre blanc dédié aux traitements de surface de l’aluminium est le premier du genre. Il est destiné à tous les utilisateurs et prescripteurs de l’aluminium dans la construction : architectes, bureaux d’études, maîtres d’œuvre, concepteurs, fabricants et installateurs de menuiseries aluminium…

Téléchargez ici la dernière version du Livre Blanc de l’Aluminium.

Il vise à éclairer les principaux intérêts et les grands enjeux des traitements de surface qui, pour assurer une qualité optimale, doivent obéir à des process industriels rigoureux. Il s’inscrit donc parfaitement dans les engagements de l’ADAL en faveur de la qualité.
Publication ADAL : Livre blanc de l'ALUMINIUM 2025-2026

Expert et acteur engagé de la filière aluminium, l’ADAL élabore des documents techniques et des recommandations. L’Association finance également des programmes d’études, de recherche et d’expérimentations et participe à la réflexion et à l’élaboration de normes et de référentiels pour la filière.

Membre co-fondateur de l’organisme ESTAL (European association for surface treatment on aluminium) et de QUALANOD Int., l’ADAL participe à de nombreuses actions en faveur de l’intérêt commun. L’ADAL adhère également à l’organisation professionnelle représentative des concepteurs, fabricants et installateurs de menuiseries aluminium – SNFA – et l’Union des industries des technologies de surface – UITS.

Fondée en 1965, l’ADAL est un acteur historique et reconnu dans le secteur de l’aluminium. C’est le seul organisme certificateur de la filière accrédité par le COFRAC (accréditation Cofrac Certification de produits et services, n° 5-0008, portée disponible sur www.cofrac.fr). L’ADAL dispose donc d’un système de management de la qualité solide et impartial, assorti d’obligations réglementées et contrôlées, pour la gestion des certifications Qualanod (anodisation sulfurique), Qualimarine (produits thermolaqués) et Qualilaquage (revêtement par thermolaquage).

Ce Livre blanc sur les traitements de surface de l’aluminium est fidèle à la vocation de l’ADAL : favoriser le développement de l’aluminium anodisé ou laqué en misant résolument sur la qualité.

Puisse-t-il aider tous les utilisateurs et les prescripteurs à faire les bons choix pour tirer le meilleur parti de ce métal qui offre tant de possibilités.

Téléchargez ici le Livre Blanc de l’Aluminium 2025/2026.

Téléchargez ici le Livre Blanc de l’Aluminium 2024/2025.

Téléchargez ici le Livre Blanc de l’Aluminium 2023/2024.

Téléchargez ici le Livre Blanc de l’Aluminium 2022/2023.

Téléchargez ici le Livre Blanc de l’Aluminium 2021/2022.
Comment entretenir l’aluminium anodisé ?

Pour préserver durablement les qualités esthétiques de l’aluminium anodisé, un entretien simple, régulier et adapté est nécessaire.

Pour préserver durablement les qualités esthétiques de l’aluminium anodisé, un entretien simple, régulier et adapté est nécessaire.

L’aluminium et ses alliages utilisés dans le bâtiment présentent, par nature, une très bonne tenue aux intempéries et aux environnements, y compris sévères. L’anodisation leur confère une protection supplémentaire particulièrement efficace.

La couche d’anodisation est constituée d’alumine (oxyde d’aluminium) sur une épaisseur généralement comprise entre 5 et 25 microns. Cette couche possède une dureté élevée, contribuant à protéger l’aluminium et à préserver durablement l’aspect des ouvrages. Elle offre également une bonne résistance aux rayures liées à l’usage courant.

La fréquence du nettoyage dépend de l’environnement et du niveau de salissure des surfaces. Plus l’entretien est régulier, plus il est simple et économique.

L’entretien courant des menuiseries anodisées est simple : un lavage à l’eau additionnée d’un détergent doux (pH compris entre 5 et 8) ), suivi d’un rinçage soigné à l’eau claire et d’un essuyage avec un chiffon doux et absorbant suffisent.

Cette opération peut être réalisée en même temps que le nettoyage des vitrages. Lors du nettoyage, il convient également de vérifier que les orifices de drainage restent bien dégagés.

En cas de léger encrassement ou de dépôts (calcaires, sels marins…), si des produits légèrement abrasifs spécifiquement adaptés à l’aluminium anodisé (gommes, polish…) sont utilisés, il convient de procéder avec précaution, après un essai préalable sur une zone peu visible et dans le respect des recommandations du fabricant.

En cas de fort encrassement (lié notamment à un défaut d’entretien) nécessitant une rénovation, il convient de s’adresser à une entreprise spécialisée, certifiée Qualanod.

Fréquence de nettoyage

La fréquence d’entretien dépend directement de l’environnement et de l’exposition des surfaces.

En zone rurale ou urbaine peu dense, dans un environnement peu agressif, un nettoyage annuel est généralement suffisant pour les surfaces naturellement lavées par la pluie.
En zone urbaine, industrielle ou marine, un entretien semestriel constitue une base adaptée pour les surfaces exposées.
En zone très sollicitée (entrées d’immeuble, devantures de magasin…), un nettoyage plus fréquent est à prévoir, environ tous les 3 à 6 mois..
Attention : les parties non lavées naturellement par les eaux de pluie nécessitent un entretien plus régulier que les surfaces exposées.

Méthodes de nettoyage

Surfaces régulièrement entretenues
– Lavage à l’eau additionnée d’un détergent doux (pH compris entre 5 et 8)
– Rinçage soigné à l’eau claire
– Essuyage avec un chiffon doux, non abrasif et absorbant (type microfibre)
Surfaces moyennement encrassées
En cas d’utilisation de produit légèrement abrasif (gomme, polish…), procéder avec précaution, après essai préalable et selon les recommandations du fabricant
Surfaces fortement encrassées
S’adresser à une entreprise certifiée Qualanod

Remarques :

  • Il est essentiel de proscrire l’usage de produits agressifs, tels que des acides (pH < 5) et les bases fortes (pH > 8) : acide chlorhydrique, vinaigre, soude, ammoniaque, détergents pour lave-vaisselle ou lessive…
  • Les matériaux abrasifs (paille de fer, papier émeri, brosses métalliques…) sont à bannir.
  • En cas de travaux à proximité (chantier voisin, travaux de voirie…), il est recommandé de protéger les surfaces en aluminium exposées. En présence de dépôts de salissures, un nettoyage rapide est conseillé afin de limiter les risques d’altération.
  • Pour tout produit autre qu’un détergent doux, il est recommandé de réaliser un essai préalable sur une zone peu visible et de respecter les consignes d’utilisation du fabricant.

Les 4 types d’anodisation QUALANOD

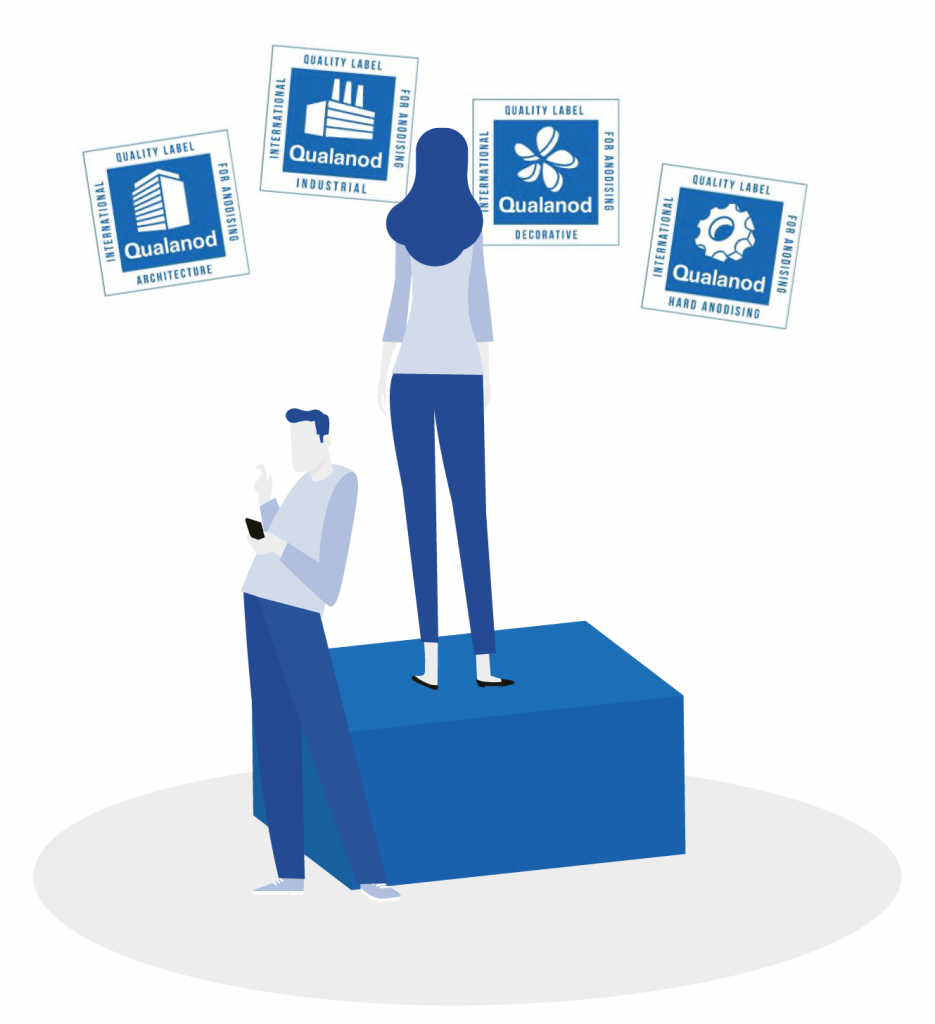
En 2017, Qualanod a intégré de nouvelles technologies aux directives afin d’élargir leur portée. Aujourd’hui, 4 types d’anodisation spécifiques sont couverts par le label de qualité :

En 2017, Qualanod élargit la portée de ses directives en intégrant de nouvelles technologies. Aujourd’hui, 4 types d’anodisation spécifiques sont couverts par le label de qualité :

Anodisation architecturale

Ce type d’anodisation vise à produire une finition architecturale destinée à être utilisée en situation fixe, permanente et en extérieur, où la durée de vie et l’aspect sont importants.
Exemples : façades mur-rideau, fenêtres, vérandas, nez de marche, glissières et rails de placard, barres de toit automobile, barres pare-cycliste, ridelles de camion…

Anodisation industrielle

Ce type d’anodisation vise à produire une finition fonctionnelle où l’aspect est secondaire.
De nombreux produits sont destinés à l’industrie automobile, la médecine, les ustensiles de cuisine. L’aspect n’est pas négligeable, mais la résistance à l’usure et/ou au nettoyage par détergents chimiques agressifs est beaucoup plus importante.
Exemples : soupapes, pièces coulissantes, mécanismes de charnière, cames, engrenages, joints articulés, pistons, poulies, blocs de distributeurs, embouts de biellettes et trémies…

Anodisation décorative

Ce type d’anodisation vise à produire une finition décorative dont la principale caractéristique est son aspect uniforme ou esthétique.
Exemples : parois de douche, étuis de rouge à lèvres, bouchons de parfum, réflecteurs de lumière…

Anodisation dure

Ce type d’anodisation vise à produire une couche d’oxydation anodique dont la principale caractéristique est sa résistance à l’usure ou sa microdureté élevée.

Quel aspect ? Quelle couleur ? Les finitions de l’anodisation

De nombreux aspects et couleurs sont réalisables industriellement. Tous ces aspects peuvent être combinés avec des colorants ou non : par exemple brossé brillanté, satiné incolore, brillanté coloré, etc.

De nombreux aspects et couleurs sont réalisables industriellement.

Principaux aspects

Poli – Par voie mécanique avant anodisation, avec une brosse coton et de la pâte à polir.

Brossé – Par voie mécanique avant anodisation, avec une brosse dure imprégnée et de la pâte à polir.

Satiné – Par voie chimique dans un bain fortement alcalin.

Non satiné – Par voie chimique, avec dégraissage et désoxydation.

Tous ces aspects peuvent être naturels ou colorés.

Principales couleurs

On distingue principalement deux types de coloration : chimique et électrolytique.

La coloration chimique est réalisée par immersion des pièces anodisées dans des bains chimiques contenant des éléments organiques pour les applications intérieures, ou des éléments minéraux pour les applications extérieures.
Exemples de couleurs organiques : noir, rouge, etc.
Exemples de couleurs minérales : or, champagne, etc.

Pour ce type de coloration, l’épaisseur minimale recommandée est 15 µm.

La coloration électrolytique est réalisée par immersion des pièces anodisées dans des bains chimiques soumis à un courant et une tension. Les sels métalliques contenus dans ces bains permettent l’obtention d’une excellente tenue aux U.V pour les applications extérieures.
Exemples de couleurs électrolytiques : gamme des bronze, noir.
Pour ce type de coloration, l’épaisseur minimale recommandée est 15 µm.

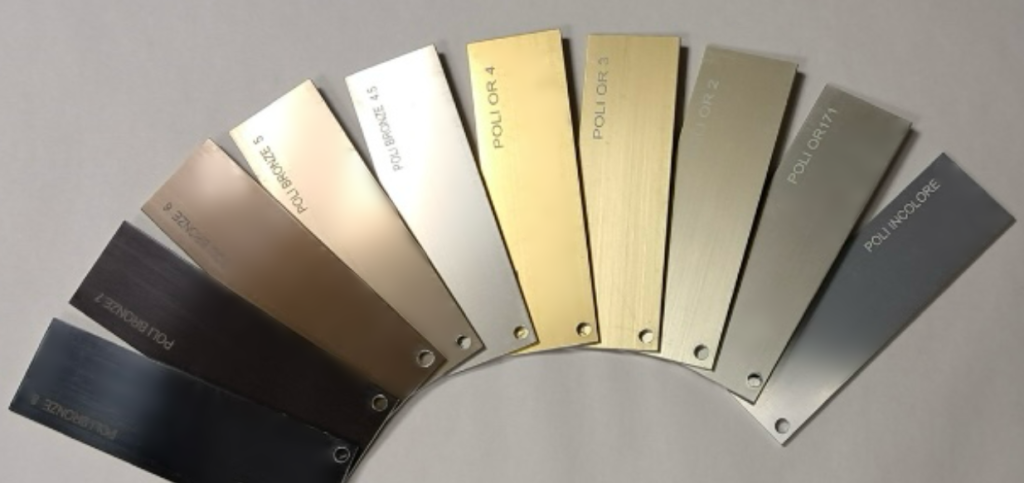
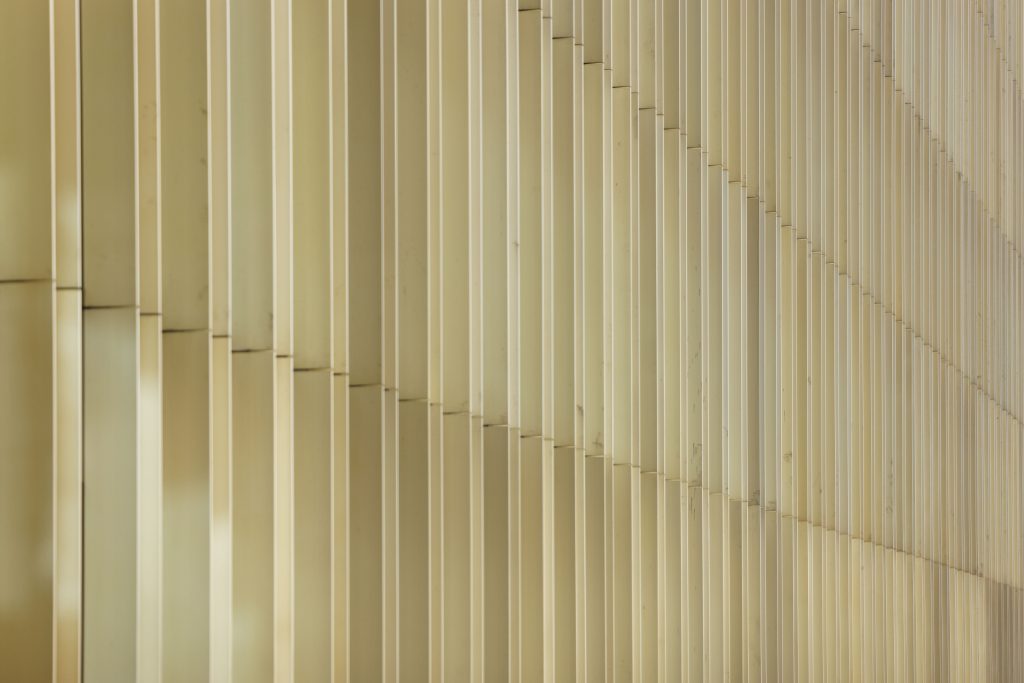
Aluminium anodisé : échantillons anodisés colorés
Échantillons anodisés

Du fait de sa structure, la couche d’anodisation ne doit pas subir de déformation mécanique. Il est donc impératif de mettre en forme (pliage et cintrage) la pièce d’aluminium avant anodisation.

Pour obtenir un aspect uniforme de l’ouvrage il est recommandé de bien spécifier l’alliage utilisé, de réaliser des échantillons témoins et de ne pas faire appel à plusieurs sources d’approvisionnement. Dans le cas de pièces en tôle il faut tenir compte du sens de laminage.

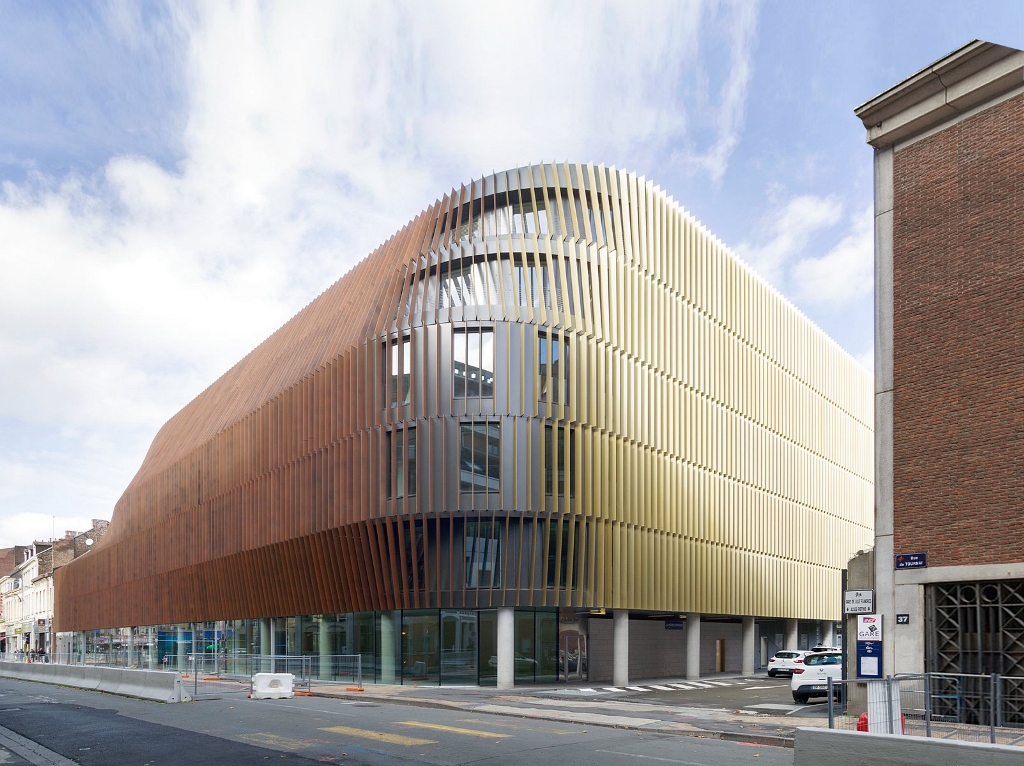
Le Conex, Lille - Aluminium anodisé
Le Conex, Lille – FRANCANO INDUSTRIES (21)

Quelle épaisseur d’anodisation ?

L’épaisseur minimale de la couche d’anodisation est donnée par sa classe. C’est donc le milieu (exposition, agressivité de l’environnement…) dans lequel sera placé l’ouvrage anodisé qui conditionnera le choix de la classe.

L’épaisseur minimale de la couche d’anodisation est donnée par sa classe :

ClasseÉpaisseur
Classe 55 µm
Classe 1010 µm
Classe 15 15 µm
Classe 2020 µm
Classe 2525 µm

Si le degré de protection de l’aluminium contre la corrosion par piqûres augmente avec l’épaisseur du revêtement, il n’est pas recommandé de suranodiser en raison de la dépense énergétique associée.

C’est donc le milieu (exposition, agressivité de l’environnement…) dans lequel sera placé l’ouvrage anodisé qui conditionnera le choix de la classe.

Il convient de souligner que la coloration nécessite une épaisseur d’au moins 15 µm.

Recommandation en fonction des atmosphères

NF P 24-351 : norme sur la protection contre la corrosion et la prévention des états de surface des fenêtres, façades rideaux, semi-rideaux et panneaux à ossature métallique.

À partir de cette norme, les recommandations de l’ADAL sont les suivantes :

ExpositionsAnodisation minimale
l1/ l2QUALANOD Classe 10
l3/ l4QUALANOD Classe 15
l5Étude spécifique
E11 / E12 QUALANOD Classe 15
E13 / E14 / E15 / E16 / E17 / E18QUALANOD Classe 20
E19Étude spécifique

Le tableau indique les minima requis.

Définition des expositions selon la norme NF P 24-351 :


Ambiances intérieures
l1
Locaux à faible hygrométrie
l2Locaux à hygrométrie moyenne
l3
Locaux à forte hygrométrie
l4Locaux à très forte hygrométrie
l5Ambiance agressive
Atmosphères extérieures directes
E11
Atmosphère rurale non polluée
E12Atmosphère normale urbaine ou industrielle
E13Atmosphère sévère urbaine ou industrielle
E14Atmosphère des constructions situées entre 10 km et 20 km du littoral
E15
Atmosphère des constructions situées entre 3 km et 10 km du littoral
E16
Bord de mer
E17
Atmosphère mixte normale
E18Atmosphère mixte sévère
E19Atmosphère agressive

Quels alliages pour l’anodisation ?

Les alliages les plus couramment utilisés pour les applications architecturales extérieures sont les séries AA 1000, 5000, parfois 3000 pour les produits laminés, et 6000 pour les produits extrudés.

Les alliages les plus couramment utilisés pour les applications architecturales extérieures sont issus de la série AA 5000, parfois 3000, pour les produits laminés et 6000 pour les produits extrudés.

Alliages adaptés à l’anodisation architecturale
selon le référentiel QUALANOD
Série (AA)5xxx
Composants d’alliageMagnésium
Propriétés
du métal
Dur
Ductile
Alliages (AA)5005*
5005A*
5050
5251
5657
5754*
Propriétés du métal anodiséClair
Bonne protection

Conseils concernant la finition :

  • pour 5005 et 5005A, maintenir Si < 0,1 % et Mg entre 0,7 % et 0,9 % ;
  • contrôler le brut afin de déceler des traces d’oxyde ;
  • 5005 et 5005A sont très utilisés dans les applications architecturales.
Séries (AA)6xxx
Composants d’alliageMagnésium et silicium
Propriétés du métalDur
Ductile
Alliages (AA)6060*
6063*
6063A*
6463
Propriétés du métal anodiséClair
Bonne protection

Conseils concernant la finition :

  • 6060 et 6063 conviennent le mieux à 5005 et 5005A ;
  • l’aspect final après anodisation peut dépendre des variations dans la teneur en Fe et autres composants.

La Chaîne Qualité impose pour les ouvrages extérieurs l’utilisation d’alliages respectant les tolérances les plus exigeantes. Pour les profilés, ces alliages sont du AA 6060 ou du AA 6063 selon la norme NF EN 573-3.

Il convient de souligner que l’aspect final peut être fortement influencé par la microstructure de l’alliage, qui dépend de la composition de l’alliage mais également des procédés métallurgiques utilisés.

Aussi, afin de garantir l’absence d’impuretés nuisibles aux traitements ultérieurs, la première condition de qualité est de s’assurer que les alliages utilisés présentent des caractéristiques métallurgiques constantes et maîtrisées.

Quels sont les avantages de l’anodisation ?

Assurance de la pérennité : Tenue dans le temps prouvée par plus de 50 ans d’expérience (Avec un entretien régulier)

AvantagesCaractéristiques
Longue durée de vieTenue dans le temps prouvée par plus de 50 ans d’expérience
(Avec un entretien régulier)
Pas de problème d’adhérence ni de corrosion intercoucheLa couche d’anodisation est une transformation de la matière en surface
Très bonne tenue de la couleurPas de modification significative de l’aspect
(Avec un entretien régulier)
Résiste aux milieux abrasifs et agressifsRésistance mécanique de la surface
(Adapter l’épaisseur de la couche d’anodisation en fonction du milieu d’exposition)
L’aspect métallique est conservéLa couche d’anodisation, incolore, préserve l’aspect de la matière
(Avec un entretien régulier)
Réalisation d’assemblage à faible tolérance de cotesÉpaisseur de la couche anodique maîtrisée
Toute la surface de la pièce est traitée*Traitement par immersion

* hors tubulaire

Réalisation en aluminium anodisé - Tour Shake, Lille
Tour Shake Euralille – Anodisation : ANODEL © Samuel Dhote.

Qu’est-ce que l’anodisation ?

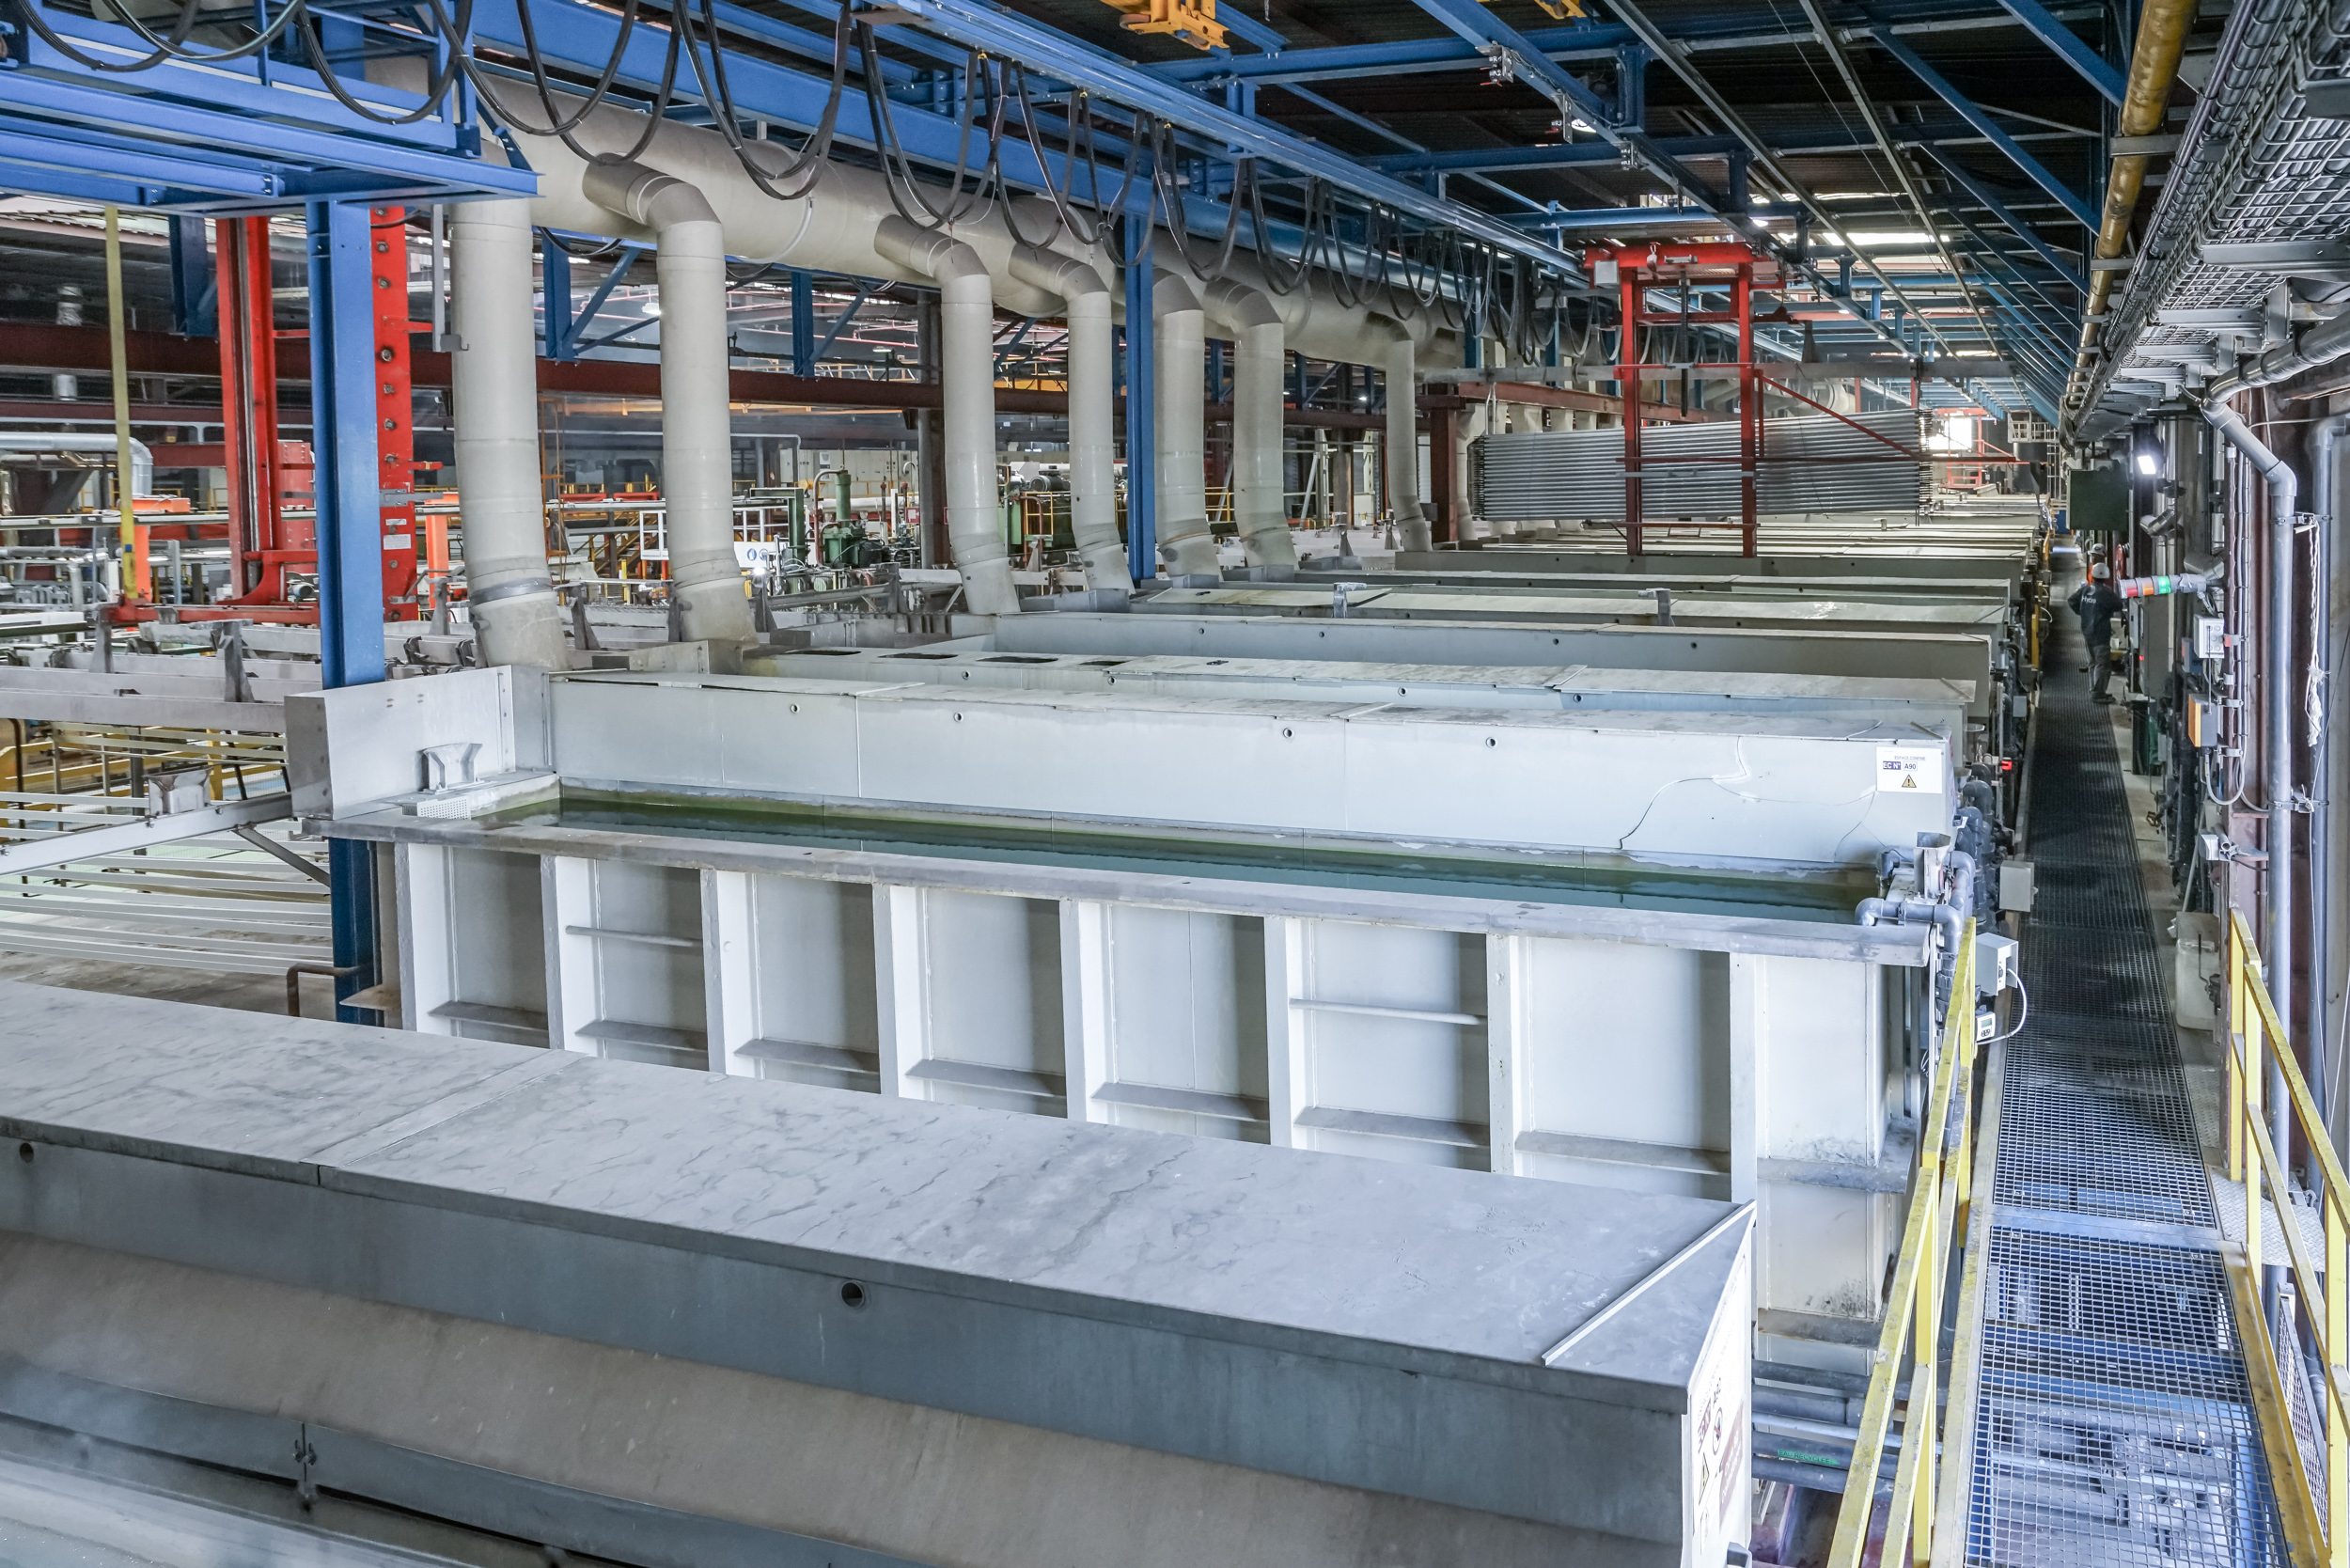
L’anodisation est le traitement de surface spécifique de l’aluminium qui consiste à créer par électrolyse une couche uniforme très résistante d’oxyde d’aluminium. Cette couche peut être incolore ou colorée.

L’anodisation est le traitement de surface spécifique de l’aluminium qui consiste à créer par électrolyse une couche uniforme très résistante d’oxyde d’aluminium. Cette couche peut être incolore ou colorée.

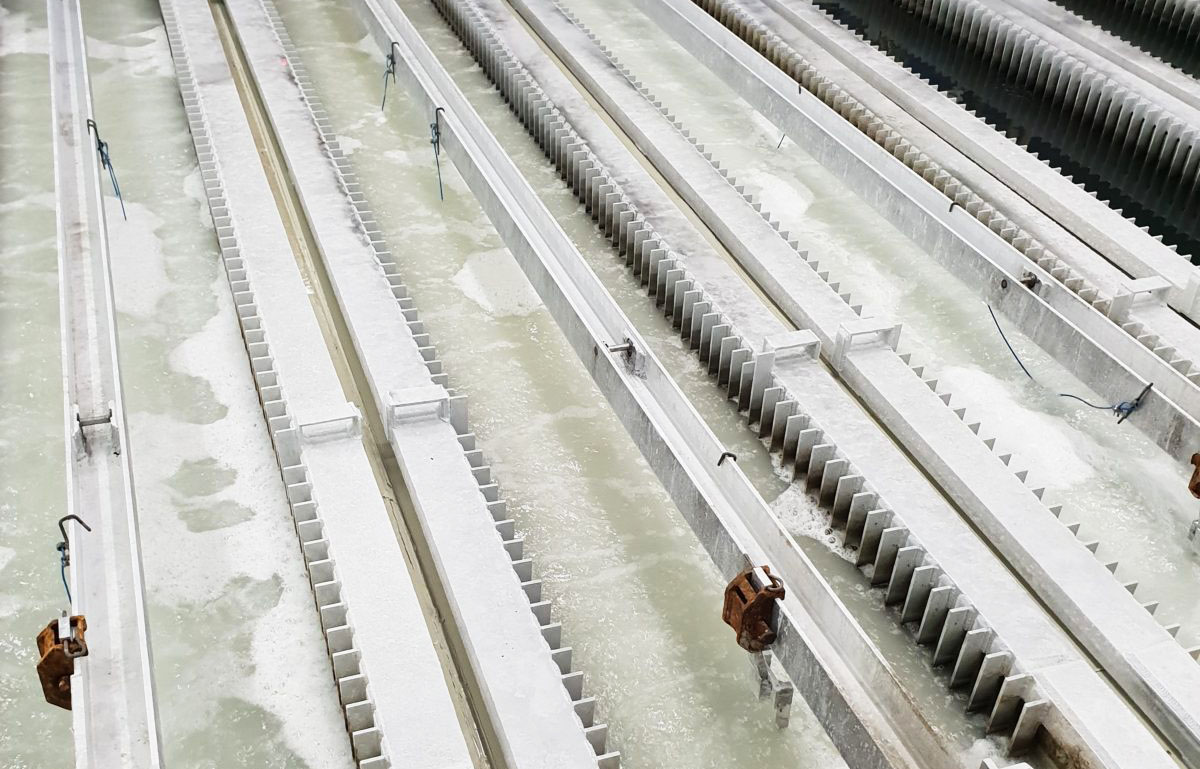
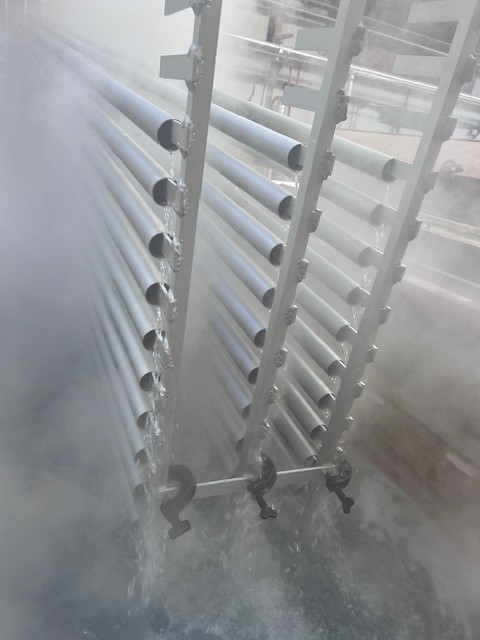
Le processus d’anodisation s’effectue au trempé dans des bains chimiques et électrolytiques. Lors de l’opération d’anodisation, on crée au sein de l’aluminium une couche protectrice, plus ou moins épaisse.

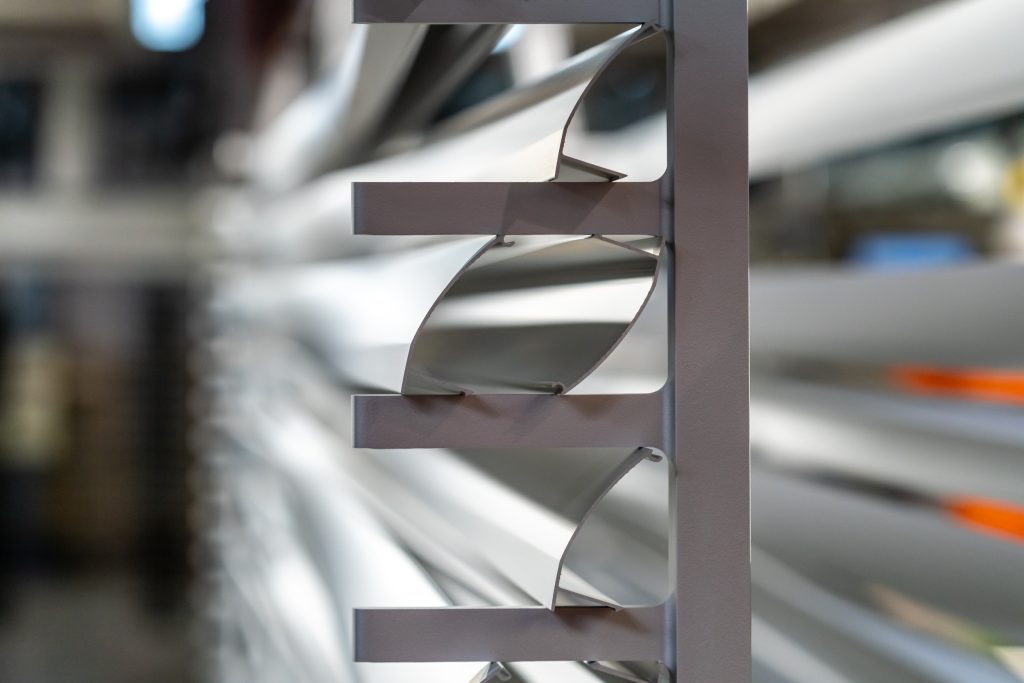
Aluminium traité par anodisation
@ HYDRO EXTRUSION Puget

L’épaisseur de la couche varie selon plusieurs classes d’anodisation, en fonction du lieu d’exposition finale du produit. Une couche de 15 microns d’épaisseur est généralement appliquée en extérieur. L’atmosphère corrosive du bord de mer exige 20 microns.

Dans les pores de cette couche protectrice, il est possible de déposer des colorants par voie chimique ou électrolytique.

Dans le cas où aucun colorant n’est déposé, la teinte est dite naturelle.

Il est également possible d’obtenir différents aspects sur les pièces traitées (polis, brossés, satinés, non satinés) par voie chimique, électrolytique ou mécanique.

À ce jour, tous les aspects mentionnés ci-dessus sont réalisables industriellement et les principales couleurs obtenues sont les teintes naturelles, or, bronze, noire.

Une fois l’aspect et la couleur réalisés, la couche d’anodisation protectrice est colmatée pour la rendre inerte vis-à-vis du milieu extérieur. Le processus d’anodisation est donc un processus rigoureux qui comporte plusieurs étapes : préparation de surface, création de la couche poreuse d’alumine anhydre, coloration éventuelle de cette couche et colmatage final de celle-ci.