Comment entretenir l’aluminium anodisé ?

Pour préserver durablement les qualités esthétiques de l’aluminium anodisé, un entretien simple, régulier et adapté est nécessaire.

Pour préserver durablement les qualités esthétiques de l’aluminium anodisé, un entretien simple, régulier et adapté est nécessaire.

L’aluminium et ses alliages utilisés dans le bâtiment présentent, par nature, une très bonne tenue aux intempéries et aux environnements, y compris sévères. L’anodisation leur confère une protection supplémentaire particulièrement efficace.

La couche d’anodisation est constituée d’alumine (oxyde d’aluminium) sur une épaisseur généralement comprise entre 5 et 25 microns. Cette couche possède une dureté élevée, contribuant à protéger l’aluminium et à préserver durablement l’aspect des ouvrages. Elle offre également une bonne résistance aux rayures liées à l’usage courant.

La fréquence du nettoyage dépend de l’environnement et du niveau de salissure des surfaces. Plus l’entretien est régulier, plus il est simple et économique.
L’entretien courant des menuiseries anodisées est simple : un lavage à l’eau additionnée d’un détergent doux (pH compris entre 5 et 8) ), suivi d’un rinçage soigné à l’eau claire et d’un essuyage avec un chiffon doux et absorbant suffisent.

Cette opération peut être réalisée en même temps que le nettoyage des vitrages. Lors du nettoyage, il convient également de vérifier que les orifices de drainage restent bien dégagés.

En cas de léger encrassement ou de dépôts (calcaires, sels marins…), si des produits légèrement abrasifs spécifiquement adaptés à l’aluminium anodisé (gommes, polish…) sont utilisés, il convient de procéder avec précaution, après un essai préalable sur une zone peu visible et dans le respect des recommandations du fabricant.

En cas de fort encrassement (lié notamment à un défaut d’entretien) nécessitant une rénovation, il convient de s’adresser à une entreprise spécialisée, certifiée Qualanod.

Fréquence de nettoyage

La fréquence d’entretien dépend directement de l’environnement et de l’exposition des surfaces.

En zone rurale ou urbaine peu dense, dans un environnement peu agressif, un nettoyage annuel est généralement suffisant pour les surfaces naturellement lavées par la pluie.
En zone urbaine, industrielle ou marine, un entretien semestriel constitue une base adaptée pour les surfaces exposées.
En zone très sollicitée (entrées d’immeuble, devantures de magasin…), un nettoyage plus fréquent est à prévoir, environ tous les 3 à 6 mois..
Attention : les parties non lavées naturellement par les eaux de pluie nécessitent un entretien plus régulier que les surfaces exposées.

Méthodes de nettoyage

Surfaces régulièrement entretenues
– Lavage à l’eau additionnée d’un détergent doux (pH compris entre 5 et 8)
– Rinçage soigné à l’eau claire
– Essuyage avec un chiffon doux, non abrasif et absorbant (type microfibre)
Surfaces moyennement encrassées
En cas d’utilisation de produit légèrement abrasif (gomme, polish…), procéder avec précaution, après essai préalable et selon les recommandations du fabricant
Surfaces fortement encrassées
S’adresser à une entreprise certifiée Qualanod

Remarques :

  • Il est essentiel de proscrire l’usage de produits agressifs, tels que des acides (pH < 5) et les bases fortes (pH > 8) : acide chlorhydrique, vinaigre, soude, ammoniaque, détergents pour lave-vaisselle ou lessive…
  • Les matériaux abrasifs (paille de fer, papier émeri, brosses métalliques…) sont à bannir.
  • En cas de travaux à proximité (chantier voisin, travaux de voirie…), il est recommandé de protéger les surfaces en aluminium exposées. En présence de dépôts de salissures, un nettoyage rapide est conseillé afin de limiter les risques d’altération.
  • Pour tout produit autre qu’un détergent doux, il est recommandé de réaliser un essai préalable sur une zone peu visible et de respecter les consignes d’utilisation du fabricant.
Quelle épaisseur d’anodisation ?

L’épaisseur minimale de la couche d’anodisation est donnée par sa classe. C’est donc le milieu (exposition, agressivité de l’environnement…) dans lequel sera placé l’ouvrage anodisé qui conditionnera le choix de la classe.

L’épaisseur minimale de la couche d’anodisation est donnée par sa classe :

ClasseÉpaisseur
Classe 55 µm
Classe 1010 µm
Classe 15 15 µm
Classe 2020 µm
Classe 2525 µm

Si le degré de protection de l’aluminium contre la corrosion par piqûres augmente avec l’épaisseur du revêtement, il n’est pas recommandé de suranodiser en raison de la dépense énergétique associée.

C’est donc le milieu (exposition, agressivité de l’environnement…) dans lequel sera placé l’ouvrage anodisé qui conditionnera le choix de la classe.

Il convient de souligner que la coloration nécessite une épaisseur d’au moins 15 µm.

Recommandation en fonction des atmosphères

NF P 24-351 : norme sur la protection contre la corrosion et la prévention des états de surface des fenêtres, façades rideaux, semi-rideaux et panneaux à ossature métallique.

À partir de cette norme, les recommandations de l’ADAL sont les suivantes :

ExpositionsAnodisation minimale
l1/ l2QUALANOD Classe 10
l3/ l4QUALANOD Classe 15
l5Étude spécifique
E11 / E12 QUALANOD Classe 15
E13 / E14 / E15 / E16 / E17 / E18QUALANOD Classe 20
E19Étude spécifique

Le tableau indique les minima requis.

Définition des expositions selon la norme NF P 24-351 :


Ambiances intérieures
l1
Locaux à faible hygrométrie
l2Locaux à hygrométrie moyenne
l3
Locaux à forte hygrométrie
l4Locaux à très forte hygrométrie
l5Ambiance agressive
Atmosphères extérieures directes
E11
Atmosphère rurale non polluée
E12Atmosphère normale urbaine ou industrielle
E13Atmosphère sévère urbaine ou industrielle
E14Atmosphère des constructions situées entre 10 km et 20 km du littoral
E15
Atmosphère des constructions situées entre 3 km et 10 km du littoral
E16
Bord de mer
E17
Atmosphère mixte normale
E18Atmosphère mixte sévère
E19Atmosphère agressive

Qu’est-ce que l’anodisation ?

L’anodisation est le traitement de surface spécifique de l’aluminium qui consiste à créer par électrolyse une couche uniforme très résistante d’oxyde d’aluminium. Cette couche peut être incolore ou colorée.

L’anodisation est le traitement de surface spécifique de l’aluminium qui consiste à créer par électrolyse une couche uniforme très résistante d’oxyde d’aluminium. Cette couche peut être incolore ou colorée.

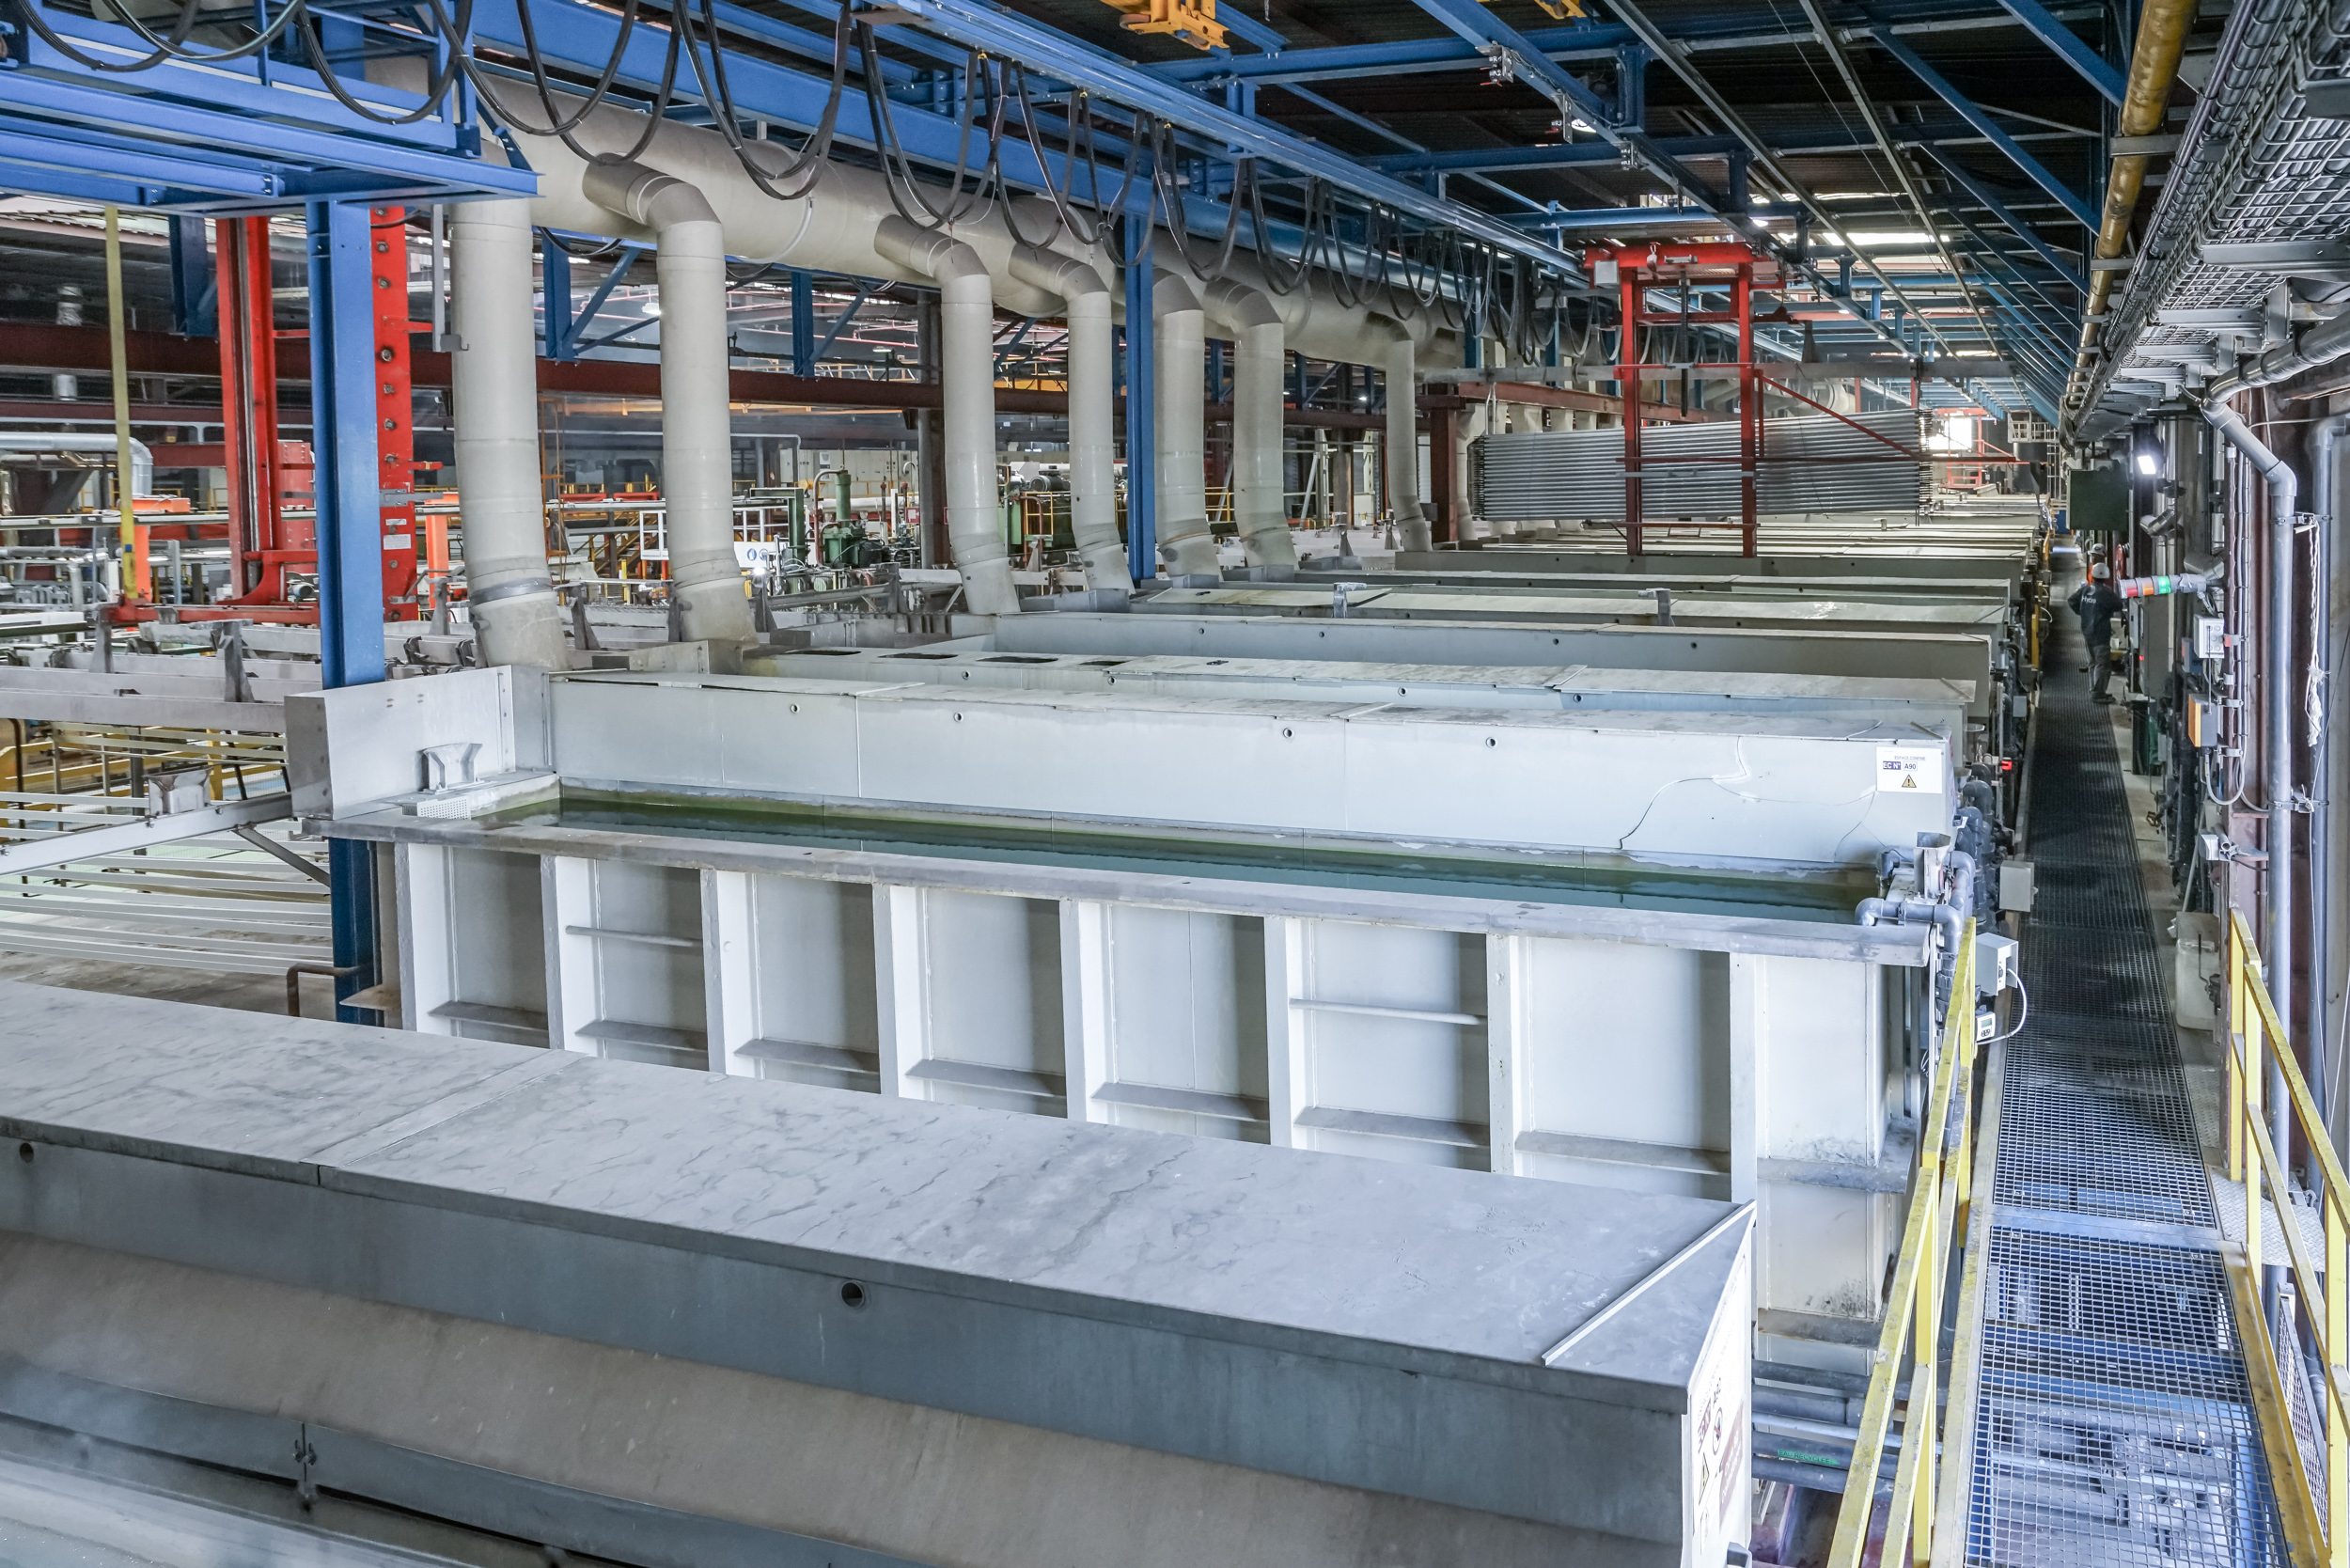
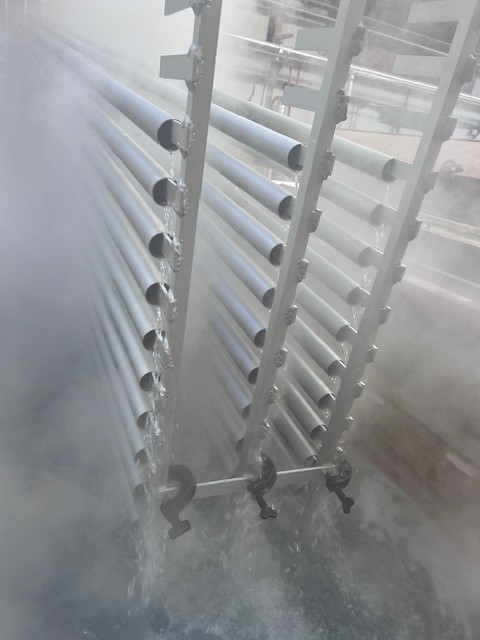
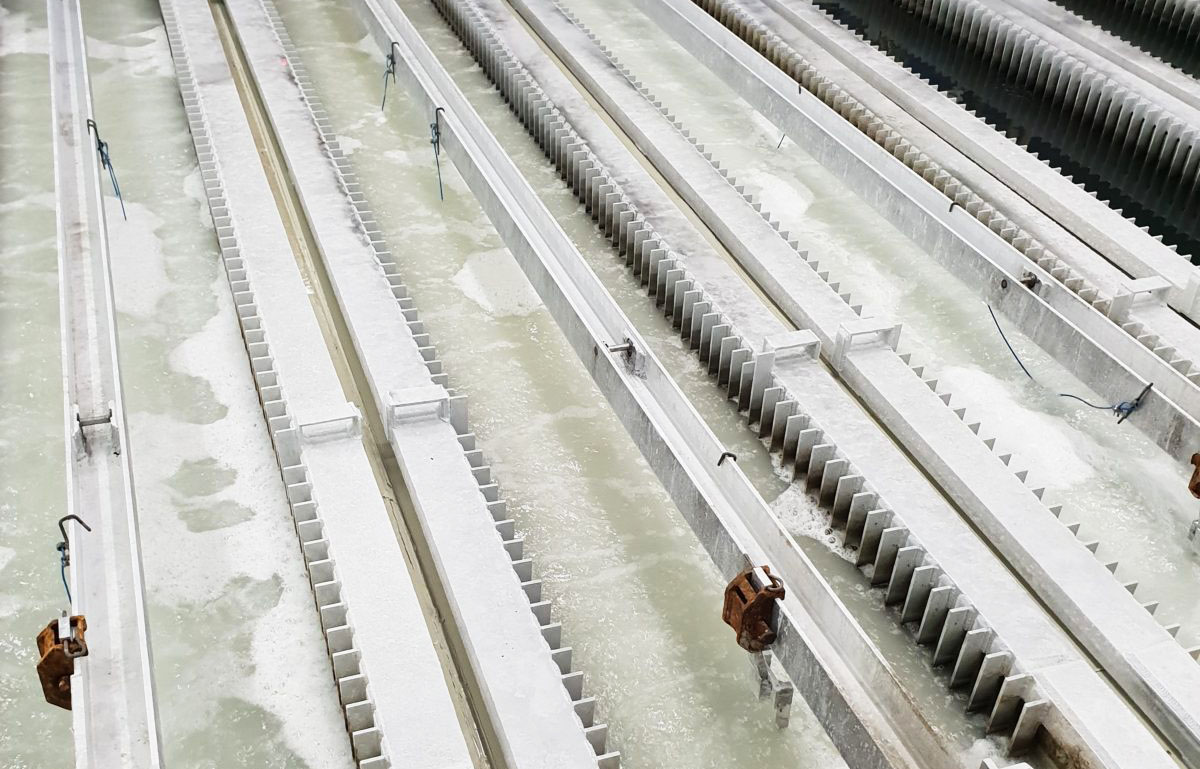
Le processus d’anodisation s’effectue au trempé dans des bains chimiques et électrolytiques. Lors de l’opération d’anodisation, on crée au sein de l’aluminium une couche protectrice, plus ou moins épaisse.

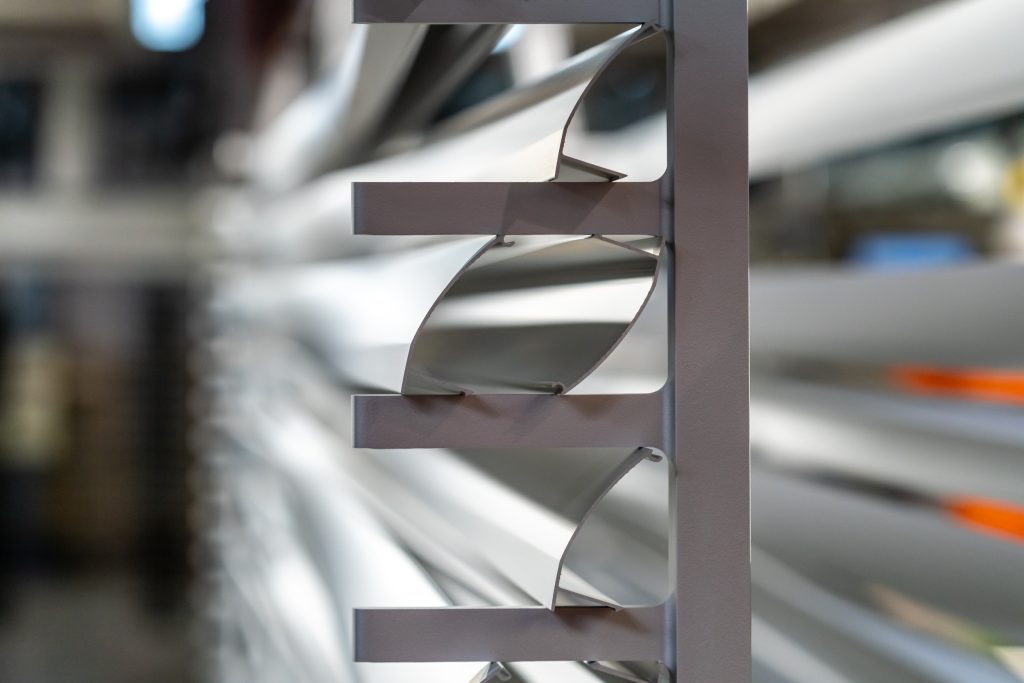
Aluminium traité par anodisation
@ HYDRO EXTRUSION Puget

L’épaisseur de la couche varie selon plusieurs classes d’anodisation, en fonction du lieu d’exposition finale du produit. Une couche de 15 microns d’épaisseur est généralement appliquée en extérieur. L’atmosphère corrosive du bord de mer exige 20 microns.

Dans les pores de cette couche protectrice, il est possible de déposer des colorants par voie chimique ou électrolytique.

Dans le cas où aucun colorant n’est déposé, la teinte est dite naturelle.

Il est également possible d’obtenir différents aspects sur les pièces traitées (polis, brossés, satinés, non satinés) par voie chimique, électrolytique ou mécanique.

À ce jour, tous les aspects mentionnés ci-dessus sont réalisables industriellement et les principales couleurs obtenues sont les teintes naturelles, or, bronze, noire.

Une fois l’aspect et la couleur réalisés, la couche d’anodisation protectrice est colmatée pour la rendre inerte vis-à-vis du milieu extérieur. Le processus d’anodisation est donc un processus rigoureux qui comporte plusieurs étapes : préparation de surface, création de la couche poreuse d’alumine anhydre, coloration éventuelle de cette couche et colmatage final de celle-ci.