Conçu par l’ADAL, ce Livre blanc dédié aux traitements de surface de l’aluminium est le premier du genre. Il est destiné à tous les utilisateurs et prescripteurs de l’aluminium dans la construction
Conçu par l’ADAL, ce Livre blanc dédié aux traitements de surface de l’aluminium est le premier du genre. Il est destiné à tous les utilisateurs et prescripteurs de l’aluminium dans la construction : architectes, bureaux d’études, maîtres d’œuvre, concepteurs, fabricants et installateurs de menuiseries aluminium…
Téléchargez ici la dernière version du Livre Blanc de l’Aluminium.
Il vise à éclairer les principaux intérêts et les grands enjeux des traitements de surface qui, pour assurer une qualité optimale, doivent obéir à des process industriels rigoureux. Il s’inscrit donc parfaitement dans les engagements de l’ADAL en faveur de la qualité.
Expert et acteur engagé de la filière aluminium, l’ADAL élabore des documents techniques et des recommandations. L’Association finance également des programmes d’études, de recherche et d’expérimentations et participe à la réflexion et à l’élaboration de normes et de référentiels pour la filière.
Membre co-fondateur de l’organisme ESTAL (European association for surface treatment on aluminium) et de QUALANOD Int., l’ADAL participe à de nombreuses actions en faveur de l’intérêt commun. L’ADAL adhère également à l’organisation professionnelle représentative des concepteurs, fabricants et installateurs de menuiseries aluminium – SNFA – et l’Union des industries des technologies de surface – UITS.
Fondée en 1965, l’ADAL est un acteur historique et reconnu dans le secteur de l’aluminium. C’est le seul organisme certificateur de la filière accrédité par le COFRAC (accréditation Cofrac Certification de produits et services, n° 5-0008, portée disponible sur www.cofrac.fr). L’ADAL dispose donc d’un système de management de la qualité solide et impartial, assorti d’obligations réglementées et contrôlées, pour la gestion des certifications Qualanod (anodisation sulfurique), Qualimarine (produits thermolaqués) et Qualilaquage (revêtement par thermolaquage).
Ce Livre blanc sur les traitements de surface de l’aluminium est fidèle à la vocation de l’ADAL : favoriser le développement de l’aluminium anodisé ou laqué en misant résolument sur la qualité.
Puisse-t-il aider tous les utilisateurs et les prescripteurs à faire les bons choix pour tirer le meilleur parti de ce métal qui offre tant de possibilités.
Téléchargez ici le Livre Blanc de l’Aluminium 2025/2026.
Téléchargez ici le Livre Blanc de l’Aluminium 2024/2025.
Téléchargez ici le Livre Blanc de l’Aluminium 2023/2024.
Téléchargez ici le Livre Blanc de l’Aluminium 2022/2023.
Téléchargez icile Livre Blanc de l’Aluminium 2021/2022.
L’ADAL a pour mission de promouvoir et de défendre les intérêts collectifs de ses membres afin de favoriser leur développement par la qualité et l’innovation. Outre son rôle d’organisme certificateur, elle propose à ses adhérents des informations et des services utiles pour les aider à se développer sur les marchés français et internationaux.
Un réseau d’experts au service de la qualité
Association sans but lucratif, l’ADAL a pour objet de préserver, de valoriser et de promouvoir la qualité des traitements de surface de l’aluminium. Elle élabore des documents techniques et des recommandations, finance des programmes d’études et de recherche, et participe à la réflexion et à l’élaboration de normes et de référentiels. Elle a notamment participé activement à la création, en 2001, de la certification la plus exigeante du marché, Qualimarine, après quatre années de recherche, pour mettre fin à la corrosion filiforme.
L’ADAL, un organisme certificateur accrédité par le COFRAC
L’ADAL est le seul organisme certificateur de la filière accrédité par le COFRAC (accréditation Cofrac Certification de produits et services, n° 5-0008, portée disponible sur www.cofrac.fr), preuve formelle de sa compétence à délivrer des certifications fiables, qui représentent aujourd’hui les standards de qualité du marché. L’ADAL délivre aux industriels du traitement de surface de l’aluminium les certificats : • Qualimarine® pour les produits thermolaqués • Qualilaquage® pour le revêtement par thermolaquage • Qualanod® pour l’anodisation sulfurique Elle contrôle de façon continue l’application des référentiels dans les installations d’anodisation et de thermolaquage.
Un cercle d’échanges représentant l’ensemble de la filière aluminium
Les adhérents de l’ADAL représentent l’ensemble de la filière aluminium : industriels de l’anodisation et du thermolaquage, fileurs, concepteurs et fabricants de menuiseries extérieures, fabricants de poudre et de produits de traitement de surface… Une diversité de profils qui permet des échanges constructifs entre acteurs de la filière, afin de valoriser et de promouvoir la qualité des traitements de surface de l’aluminium.
L’Adal, un puissant levier de communication
L’ADAL assure la promotion de la certification et la défense des intérêts collectifs de ses membres en valorisant la qualité des traitements de surface de l’aluminium. Représentant les industriels de l’anodisation et du thermolaquage auprès des organismes professionnels de la filière, elle favorise la coopération et le dialogue interprofessionnels, ainsi que la mise en relation des adhérents de l’ADAL avec d’autres acteurs de la filière. Son Livre blanc, dédié aux traitements de surface de l’aluminium et destiné à tous les utilisateurs et prescripteurs de l’aluminium dans la construction, est un exemple de ce travail de communication mené par l’ADAL.
Des avantages très concrets pour développer son activité
L’adhésion à l’ADAL apporte des bénéfices très concrets et utiles pour être bien informé, être acteur de son métier, promouvoir et développer son activité : • accéder aux ressources de l’association, notamment à l’information continue disponible sur la plateforme internet entièrement dédiée • être proche de l’ensemble des acteurs de la filière • être informé de toutes les actions de l’ADAL, notamment dans le domaine des certifications • anticiper les évolutions techniques et les besoins des marchés • être référencé dans la base de données des adhérents, disponible en accès libre sur le site internet de l’ADAL www.adal-aluminium.fr • bénéficier de la mise à disposition de kits de communication • participer aux assemblées générales et plénières • participer aux travaux des différents comités, commissions et groupes de travail, notamment le comité de certification, le comité d’impartialité et le comité technique
L’ADAL, un acteur historique et reconnu
L’Association pour le Développement de l’Aluminium Anodisé ou Laqué (ADAL) a été fondée en 1965 par le Groupement des Lamineurs et Fileurs d’Aluminium (GLFA), le Syndicat national des entreprises d’Application de revêtements et Traitements de Surfaces (SATS) et le Syndicat National de la construction des Fenêtres, façades et Activités associées (SNFA). Organisation professionnelle représentative des applicateurs spécialisés dans le traitement de surface de l’aluminium pour l’architecture, c’est un acteur historique reconnu dans le secteur.
Un réseau de confiance
L’ADAL adhère et participe aux actions et aux groupes de travail de l’ESTAL (European association for Surface Treatment on Aluminium), notamment ceux qui concernent le développement durable. L’association travaille aussi avec le SNFA – l’organisation professionnelle représentative des concepteurs, fabricants et installateurs de menuiseries aluminium – et l’UITS (Union des Industries des Technologies de Surface).
Choisir la teinte d’une menuiserie en aluminium thermolaqué sur un nuancier – Une infinité de couleurs disponibles
RAL est l’abréviation de « Reichs-Ausschuß für Lieferbedingungen und gütesicherung ». Il s’agit d’un système de codification des couleurs européen, développé en 1927 par l’Institut allemand pour l’assurance qualité et le marquage associé.
Le nuancier RAL est principalement utilisé dans le domaine du bâtiment et de l’architecture pour permettre de reproduire une couleur dans n’importe quelle peinture ou sur n’importe support, et ce, dans toute l’union européenne. C’est ce nuancier qui est utilisé notamment pour les thermolaquage Qualimarine et Qualilaquage.
Le nuancier RAL contient aujourd’hui 1687 teintes déclinées en plusieurs systèmes : le classic, le design et l’effect. Les coloris du RAL classic sont répartis en neuf teintes et composés d’un code à quatre chiffres :
Le premier chiffre représente la teinte de base : 1 jaunes – 2 oranges – 3 rouges – 4 roses et violets – 5 bleus – 6 verts – 7 gris – 8 bruns – 9 blancs et noirs.
Le deuxième chiffre est toujours un zéro.
Les deux derniers chiffres désignent arbitrairement la teinte finale.
Notez que le RAL ne définit pas l’aspect de la couleur (mat, brillant, métallisé, fine texture…).
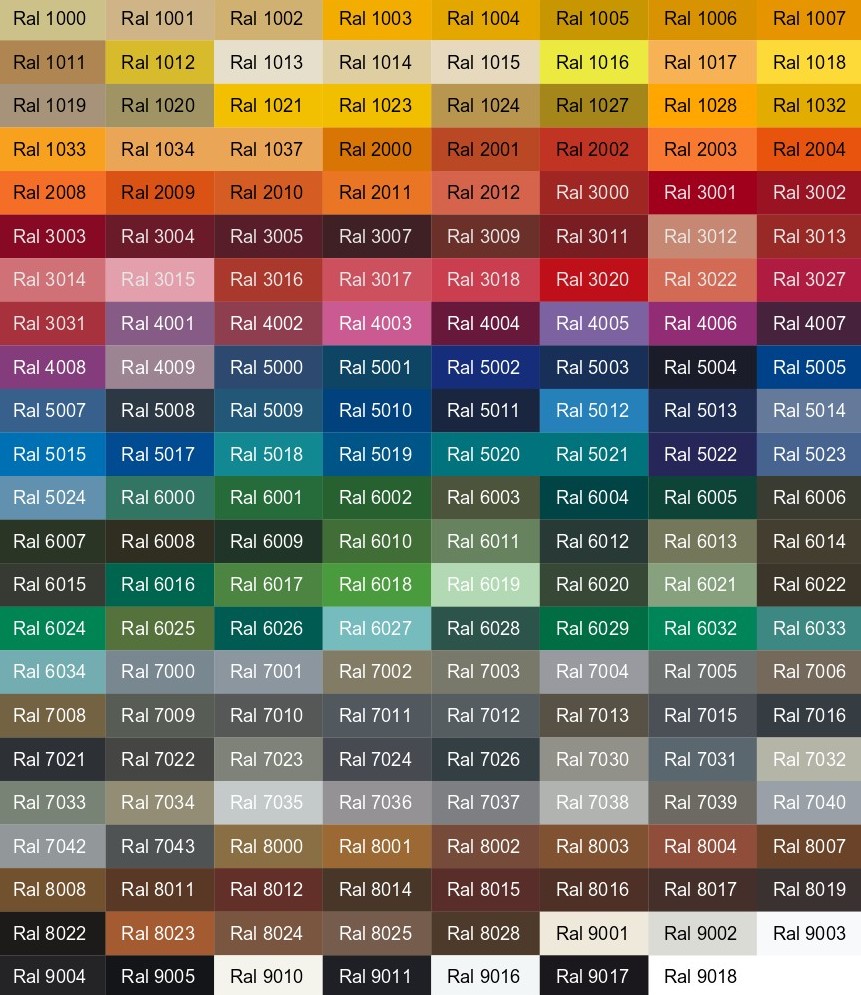
Retrouvez ci-dessous une vue d’ensemble des couleurs RAL de la collection classic :
Ce nuancier est proposé à titre d’information. Les couleurs ou leurs nuances peuvent être légèrement différentes selon la configuration de l’écran d’ordinateur, notamment la luminosité et le contraste du moniteur. Rapprochez-vous de votre professionnel avant de réaliser un choix de couleur définitif !
La qualité, c’est l’aptitude d’un produit ou d’un service à satisfaire les besoins exprimés ou implicites de ses clients à travers son organisation et ses prestations. Par conséquence, la maîtrise de la qualité est pour toute entreprise un facteur majeur de compétitivité.
La qualité, c’est
l’aptitude d’un produit ou d’un service à satisfaire les besoins exprimés ou
implicites de ses clients à travers son organisation et ses prestations. Par
conséquence, la maîtrise de la qualité est pour toute entreprise un facteur
majeur de compétitivité.
La démarche qualité répond
à une dynamique de progression qui a pour objectif une plus grande satisfaction
des clients et une amélioration constante de l’entreprise (méthodes de travail,
fonctionnement, management, efficacité des processus, meilleures conditions de
travail pour les collaborateurs, réduction des défaillances, optimisation des ressources
et des flux, amélioration de la circulation de l’information, identification des
opportunités et risques…). Elle nécessite un engagement participatif des
responsables et des équipes. Cette mobilisation crée un état d’esprit
d’amélioration au quotidien, qui s’inscrit progressivement dans les bonnes
pratiques professionnelles.
Ce gain de performance associé à la stratégie de l’entreprise constitue un réel avantage sur la concurrence. Selon les études réalisées par l’Organisation internationale de normalisation (ISO), les entreprises qui mettent en place une démarche qualité constatent une croissance de leur chiffre d’affaires allant de 0,15 % à 5 %.
Sur des marchés de plus en plus concurrentiels, même lorsque
l’entreprise se trouve dans un contexte très favorable vis-à-vis de ses clients
et fournisseurs, elle doit s’améliorer en permanence au risque de se voir
rejoindre, voire dépasser, par la concurrence.
Les certifications comme Qualimarine, Qualilaquage ou Qualanod, mettent en avant les bienfaits d’une démarche qualité en assurant aux clients des produits de qualité alliés à une maîtrise parfaite de l’organisation (procédures, produits, services…) et au respect total d’un référentiel donné.
S’engager dans une démarche qualité, c’est chercher à
s’améliorer sans cesse à tous les niveaux, incontestable gage de pérennité et
de développement.
Frédéric Le Berrurier, Responsable Certification & Qualité de l’ADAL
Qualimarine, la qualité certifiée, au service de la performance : une maîtrise aboutie et rigoureuse des matières premières et des procédés, des produits finis contrôlés à chaque étape, des audits fréquents et inopinés.
La qualité certifiée, au service de la performance
Une maîtrise aboutie et rigoureuse des matières premières et des procédés, des produits finis contrôlés à chaque étape, des audits fréquents et inopinés.
Retrouvez ci-dessous les exigences de la certification Qualimarine.
Qualimarine
Labels standards
Labels renforcés
Matières premières, traitement chimique et thermolaquage
Traçabilité de toute la chaîne qualité
✔
❌
❌
Contrôle du substrat : restriction de la composition des alliages
✔
❌
❌
Poudres et produits chimiques contrôlés
✔
✔
✔
Contrôle de la qualité de l’environnement de travail et des matériels de laboratoire
✔
✔
✔
Décapage total ≥ 2 g/m2
✔
❌
✔
Décapage alcalin ≥ 0,5 g/m2
✔
❌
facultatif
Décapage acide ≥ 0,7 g/m2
✔
❌
❌
Contrôle des poids de couche de conversion [Option] prétraitement anodique
✔
✔
✔
Contrôle des courbes d’étuvage et de cuisson
✔
✔
✔
Contrôle de l’aspect, coloris, brillance, esthétique
✔
✔
✔
Épaisseur de revêtement ≥ 60 μm
✔
✔
✔
Prescriptions d’entretien
✔
❌
❌
Performance des produits
Résistance à la corrosion : tenue au BSA 1440h
✔
❌
❌
Résistance à la corrosion filiforme : tenue au TCF 1440h
✔
❌
❌
Adhérence sèche/humide du revêtement
✔
✔
✔
Résistance à la déformation : chocs et pliages
✔
✔
✔
Contrôle de la composition des alliages
✔
❌
❌
Autocontrôle continu de la production
✔
✔
✔
Inspections inopinées 2 fois par an
✔
✔
✔
Inspections des installations, matières premières, procédés, produits finis par un organisme indépendant
La qualité certifiée des process et des produits est incontournable. Tout le monde se réfère à la qualité, mais qu’est-ce que la qualité des produits ? comment la définir ? comment la reconnaître ?
Impossible de contourner la qualité certifiée des procédés et des produits. Tout le monde se réfère à la qualité… Mais qu’est-ce que la qualité en termes de process et de production ? Comment la définir ? Et surtout, comment la reconnaître ?
La qualité absolue d’un produit n’existe pas, elle est fonction de l’usage qui en sera fait. D’où la nécessité de définir un niveau de qualité objectif : il faut partir de la destination de vos produits et fixer les caractéristiques mécaniques, dimensionnelles, esthétiques, auxquelles ils devront satisfaire pour répondre à vos attentes ou à celles de vos clients.
Dans le domaine du bâtiment, l’industrie de l’aluminium a défini des règlements techniques, appelés « référentiels de certification », pour fixer les modes opératoires et les contrôles à effectuer pour obtenir des produits conformes aux exigences de vos marchés.
Il s’agit des certifications QUALANODpour le procédé d’anodisation, QUALILAQUAGE pour le procédé de thermolaquage et QUALIMARINE pour les produits thermolaqués.
Exigez la qualité certifiée !
Aluminium = DURÉE
Anodisation/Laquage = PRÉSERVATION DE L’ASPECT
Certification = QUALITÉ VÉRIFIÉE
La certification des produits industriels résulte d’une démarche volontaire des industriels d’un même métier. Elle a pour objet d’attester, au moyen d’un certificat délivré par un organisme tiers et indépendant, qu’un produit industriel est conforme à des normes ou à des spécifications techniques déterminées.
Ces certifications s’imposent sur le marché du bâtiment. Elles évoluent en fonction du marché et des progrès scientifiques et techniques.
Choisir une entreprise certifiée c’est vous assurer, grâce à des contrôles rigoureux, de la conformité de vos produits aux spécifications techniques définies. Plusieurs fois par an, un organisme de contrôle vérifie, de façon inopinée, la conformité des process et des produits.
Exiger la certification c’est, pour vous et vos clients, l’assurance que le produit a été fabriqué selon les techniques reconnues comme donnant les meilleurs résultats, en particulier de tenue dans le temps, et cela après de nombreuses années d’expérience.
L’ADAL fait partie des organismes certificateurs de produits (tel que l’AFNOR pour sa marque NF) auquel titre elle délivre des droits d’usage. Son indépendance, son impartialité et sa compétence sont garanties par une attestation délivrée par le Comité Français d’Accréditation (COFRAC).
L’ADAL dispose de l’Accréditation Cofrac Certification de Produits et Services, n° 5-0008, portée disponible sur www.cofrac.fr.
Pour préserver durablement les qualités esthétiques de l’aluminium anodisé, un entretien simple, régulier et adapté est nécessaire.
Pour préserver durablement les qualités esthétiques de l’aluminium anodisé, un entretien simple, régulier et adapté est nécessaire.
L’aluminium et ses alliages utilisés dans le bâtiment présentent, par nature, une très bonne tenue aux intempéries et aux environnements, y compris sévères. L’anodisation leur confère une protection supplémentaire particulièrement efficace.
La couche d’anodisation est constituée d’alumine (oxyde d’aluminium) sur une épaisseur généralement comprise entre 5 et 25 microns. Cette couche possède une dureté élevée, contribuant à protéger l’aluminium et à préserver durablement l’aspect des ouvrages. Elle offre également une bonne résistance aux rayures liées à l’usage courant.
La fréquence du nettoyage dépend de l’environnement et du niveau de salissure des surfaces. Plus l’entretien est régulier, plus il est simple et économique.
L’entretien courant des menuiseries anodisées est simple : un lavage à l’eau additionnée d’un détergent doux (pH compris entre 5 et 8) ), suivi d’un rinçage soigné à l’eau claire et d’un essuyage avec un chiffon doux et absorbant suffisent.
Cette opération peut être réalisée en même temps que le nettoyage des vitrages. Lors du nettoyage, il convient également de vérifier que les orifices de drainage restent bien dégagés.
En cas de léger encrassement ou de dépôts (calcaires, sels marins…), si des produits légèrement abrasifs spécifiquement adaptés à l’aluminium anodisé (gommes, polish…) sont utilisés, il convient de procéder avec précaution, après un essai préalable sur une zone peu visible et dans le respect des recommandations du fabricant.
En cas de fort encrassement (lié notamment à un défaut d’entretien) nécessitant une rénovation, il convient de s’adresser à une entreprise spécialisée, certifiée Qualanod.
Fréquence de nettoyage
La fréquence d’entretien dépend directement de l’environnement et de l’exposition des surfaces.
En zone rurale ou urbaine peu dense, dans un environnement peu agressif, un nettoyage annuel est généralement suffisant pour les surfaces naturellement lavées par la pluie.
En zone urbaine, industrielle ou marine, un entretien semestriel constitue une base adaptée pour les surfaces exposées.
En zone très sollicitée (entrées d’immeuble, devantures de magasin…), un nettoyage plus fréquent est à prévoir, environ tous les 3 à 6 mois..
Attention : les parties non lavées naturellement par les eaux de pluie nécessitent un entretien plus régulier que les surfaces exposées.
Méthodes de nettoyage
Surfaces régulièrement entretenues – Lavage à l’eau additionnée d’un détergent doux (pH compris entre 5 et 8) – Rinçage soigné à l’eau claire – Essuyage avec un chiffon doux, non abrasif et absorbant (type microfibre)
Surfaces moyennement encrassées En cas d’utilisation de produit légèrement abrasif (gomme, polish…), procéder avec précaution, après essai préalable et selon les recommandations du fabricant
Surfaces fortement encrassées S’adresser à une entreprise certifiée Qualanod
Remarques :
Il est essentiel de proscrire l’usage de produits agressifs, tels que des acides (pH < 5) et les bases fortes (pH > 8) : acide chlorhydrique, vinaigre, soude, ammoniaque, détergents pour lave-vaisselle ou lessive…
Les matériaux abrasifs (paille de fer, papier émeri, brosses métalliques…) sont à bannir.
En cas de travaux à proximité (chantier voisin, travaux de voirie…), il est recommandé de protéger les surfaces en aluminium exposées. En présence de dépôts de salissures, un nettoyage rapide est conseillé afin de limiter les risques d’altération.
Pour tout produit autre qu’un détergent doux, il est recommandé de réaliser un essai préalable sur une zone peu visible et de respecter les consignes d’utilisation du fabricant.
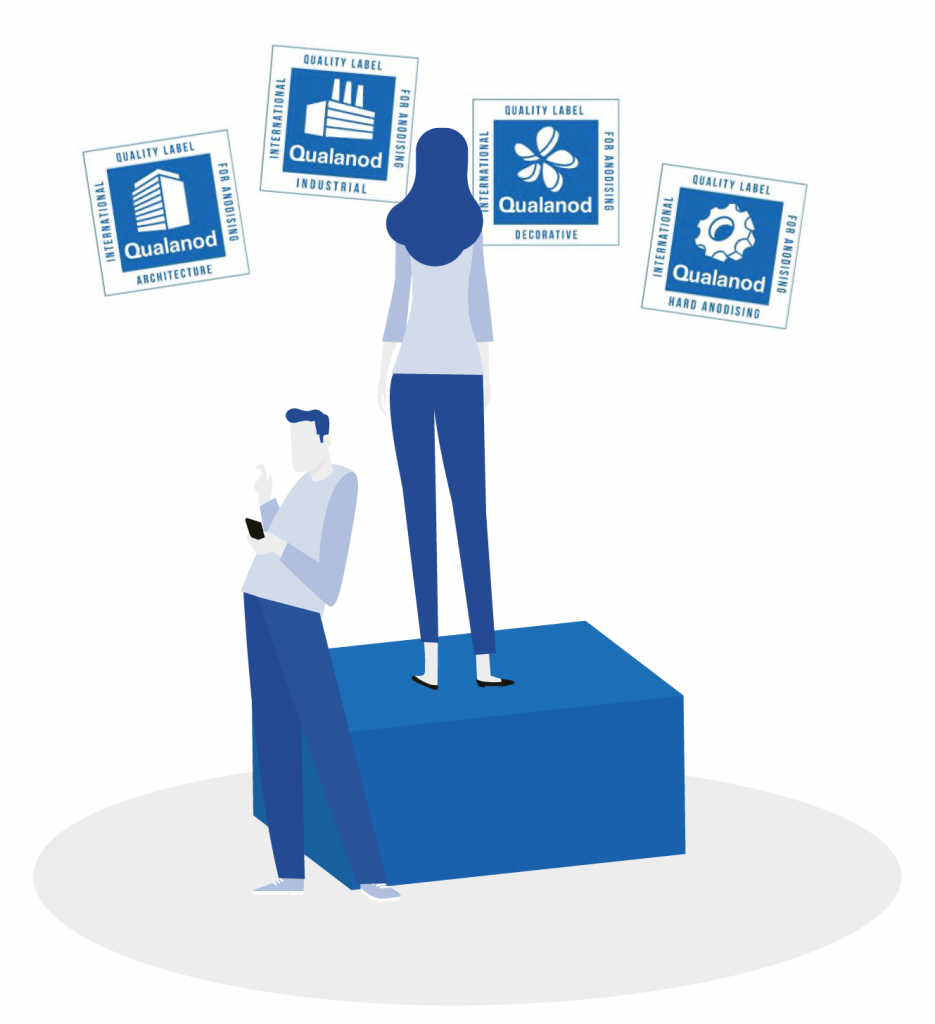
En 2017, Qualanod a intégré de nouvelles technologies aux directives afin d’élargir leur portée. Aujourd’hui, 4 types d’anodisation spécifiques sont couverts par le label de qualité :
En 2017, Qualanod élargit la portée de ses directives en intégrant de nouvelles technologies. Aujourd’hui, 4 types d’anodisation spécifiques sont couverts par le label de qualité :
Anodisation architecturale
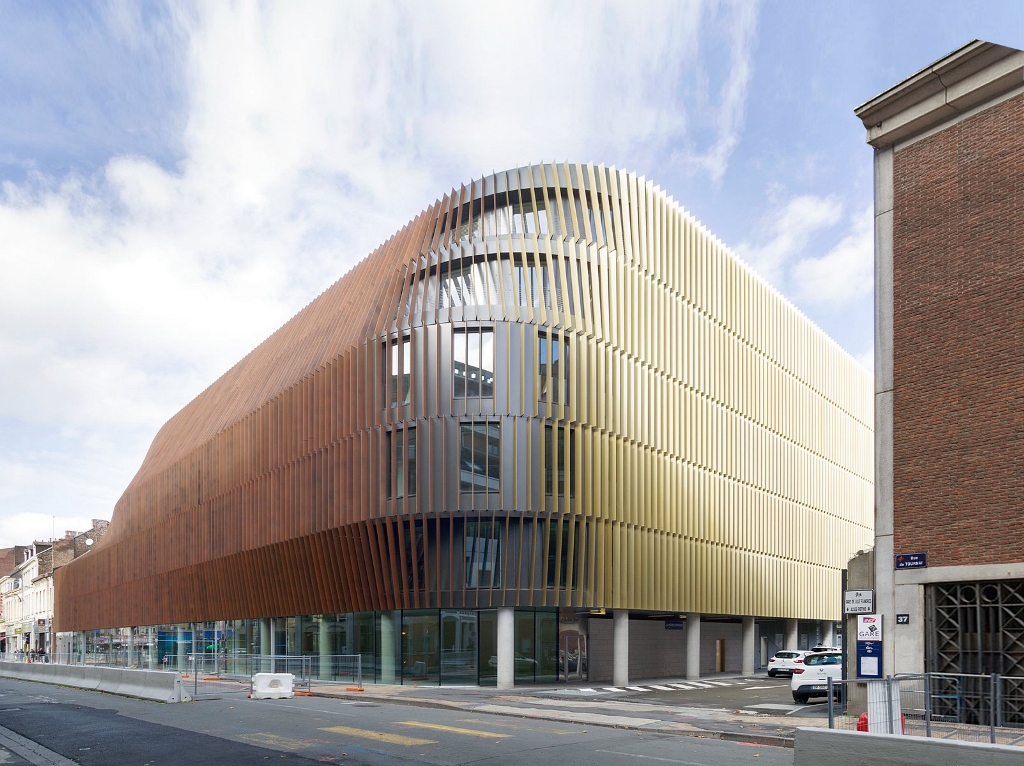
Ce type d’anodisation vise à produire une finition architecturale destinée à être utilisée en situation fixe, permanente et en extérieur, où la durée de vie et l’aspect sont importants. Exemples : façades mur-rideau, fenêtres, vérandas, nez de marche, glissières et rails de placard, barres de toit automobile, barres pare-cycliste, ridelles de camion…
Anodisation industrielle
Ce type d’anodisation vise à produire une finition fonctionnelle où l’aspect est secondaire. De nombreux produits sont destinés à l’industrie automobile, la médecine, les ustensiles de cuisine. L’aspect n’est pas négligeable, mais la résistance à l’usure et/ou au nettoyage par détergents chimiques agressifs est beaucoup plus importante. Exemples : soupapes, pièces coulissantes, mécanismes de charnière, cames, engrenages, joints articulés, pistons, poulies, blocs de distributeurs, embouts de biellettes et trémies…
Anodisation décorative
Ce type d’anodisation vise à produire une finition décorative dont la principale caractéristique est son aspect uniforme ou esthétique. Exemples : parois de douche, étuis de rouge à lèvres, bouchons de parfum, réflecteurs de lumière…
Anodisation dure
Ce type d’anodisation vise à produire une couche d’oxydation anodique dont la principale caractéristique est sa résistance à l’usure ou sa microdureté élevée.
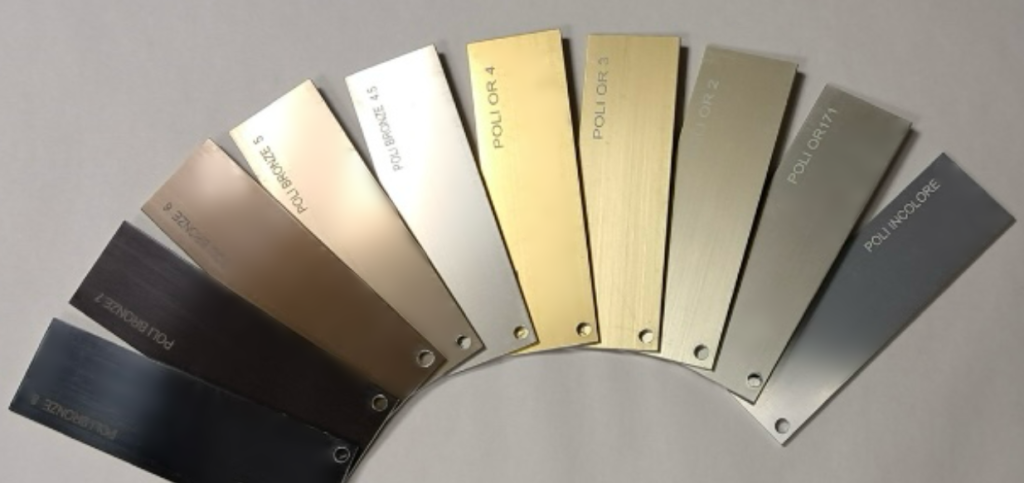
De nombreux aspects et couleurs sont réalisables industriellement. Tous ces aspects peuvent être combinés avec des colorants ou non : par exemple brossé brillanté, satiné incolore, brillanté coloré, etc.
De nombreux aspects et couleurs sont réalisables
industriellement.
Principaux aspects
Poli – Par voie mécanique avant anodisation, avec une brosse coton et de la pâte à polir.
Brossé – Par voie mécanique avant anodisation, avec une brosse dure imprégnée et de la pâte à polir.
Satiné– Par voie chimique dans un bain fortement alcalin.
Non satiné– Par voie chimique, avec dégraissage et désoxydation.
Tous ces aspects peuvent être naturels ou colorés.
Principales couleurs
On distingue principalement deux types de coloration : chimique et électrolytique.
La coloration chimiqueest réalisée par immersion des pièces anodisées dans des bains chimiques contenant des éléments organiques pour les applications intérieures, ou des éléments minéraux pour les applications extérieures. Exemples de couleurs organiques : noir, rouge, etc. Exemples de couleurs minérales : or, champagne, etc. Pour ce type de coloration, l’épaisseur minimale recommandée est 15 µm.
La coloration électrolytique est réalisée par immersion des pièces anodisées dans des bains chimiques soumis à un courant et une tension. Les sels métalliques contenus dans ces bains permettent l’obtention d’une excellente tenue aux U.V pour les applications extérieures. Exemples de couleurs électrolytiques : gamme des bronze, noir. Pour ce type de coloration, l’épaisseur minimale recommandée est 15 µm.
Échantillons anodisés
Du fait de sa structure, la couche d’anodisation ne doit pas subir de déformation mécanique. Il est donc impératif de mettre en forme (pliage et cintrage) la pièce d’aluminium avant anodisation.
Pour obtenir un aspect uniforme de l’ouvrage il est recommandé de bien spécifier l’alliage utilisé, de réaliser des échantillons témoins et de ne pas faire appel à plusieurs sources d’approvisionnement. Dans le cas de pièces en tôle il faut tenir compte du sens de laminage.
L’épaisseur minimale de la couche d’anodisation est donnée par sa classe. C’est donc le milieu (exposition, agressivité de l’environnement…) dans lequel sera placé l’ouvrage anodisé qui conditionnera le choix de la classe.
L’épaisseur minimale de la couche d’anodisation est donnée par sa classe :
Classe
Épaisseur
Classe 5
5 µm
Classe 10
10 µm
Classe 15
15 µm
Classe 20
20 µm
Classe 25
25 µm
Si le degré de protection de l’aluminium contre la corrosion
par piqûres augmente avec l’épaisseur du revêtement, il n’est pas recommandé de
suranodiser en raison de la dépense énergétique associée.
C’est donc le milieu (exposition, agressivité de l’environnement…) dans lequel sera placé l’ouvrage anodisé qui conditionnera le choix de la classe.
Il convient de souligner que la coloration nécessite une épaisseur d’au moins 15 µm.
Recommandation en fonction des atmosphères
NF P 24-351 : norme sur la protection contre la corrosion et la prévention des états de surface des fenêtres, façades rideaux, semi-rideaux et panneaux à ossature métallique.
À partir de cette norme, les recommandations de l’ADAL sont
les suivantes :
Expositions
Anodisationminimale
l1/ l2
QUALANOD Classe 10
l3/ l4
QUALANOD Classe 15
l5
Étude spécifique
E11 / E12
QUALANOD Classe 15
E13 / E14 /E15 / E16 / E17 / E18
QUALANOD Classe 20
E19
Étude spécifique
Le tableau indique les
minima requis.
Définition des expositions selon la norme NF P 24-351 :
Ambiances intérieures
l1
Locaux à faible hygrométrie
l2
Locaux à hygrométrie moyenne
l3
Locaux à forte hygrométrie
l4
Locaux à très forte hygrométrie
l5
Ambiance agressive
Atmosphères extérieures directes
E11
Atmosphère rurale non polluée
E12
Atmosphère normale urbaine ou industrielle
E13
Atmosphère sévère urbaine ou industrielle
E14
Atmosphère des constructions situées entre 10 km et 20 km du littoral
E15
Atmosphère des constructions situées entre 3 km et 10 km du littoral
Les alliages les plus couramment utilisés pour les applications architecturales extérieures sont les séries AA 1000, 5000, parfois 3000 pour les produits laminés, et 6000 pour les produits extrudés.
Les alliages les plus couramment utilisés pour les applications architecturales extérieures sont issus de la série AA 5000, parfois 3000, pour les produits laminés et 6000 pour les produits extrudés.
Alliages adaptés à l’anodisation architecturale selon le référentiel QUALANOD
Série (AA)
5xxx
Composants d’alliage
Magnésium
Propriétés du métal
Dur Ductile
Alliages (AA)
5005* 5005A* 5050 5251 5657 5754*
Propriétés du métal anodisé
Clair Bonne protection
Conseils concernant la finition :
pour 5005 et 5005A, maintenir Si < 0,1 % et Mg entre 0,7 % et 0,9 % ;
contrôler le brut afin de déceler des traces d’oxyde ;
5005 et 5005A sont très utilisés dans les applications architecturales.
Séries (AA)
6xxx
Composants d’alliage
Magnésium et silicium
Propriétés du métal
Dur Ductile
Alliages (AA)
6060* 6063* 6063A* 6463
Propriétés du métal anodisé
Clair Bonne protection
Conseils concernant la finition :
6060 et 6063 conviennent le mieux à 5005 et 5005A ;
l’aspect final après anodisation peut dépendre des variations dans la teneur en Fe et autres composants.
La Chaîne Qualité impose pour les ouvrages extérieurs
l’utilisation d’alliages respectant les tolérances les plus exigeantes. Pour
les profilés, ces alliages sont du AA 6060 ou du AA 6063 selon la norme NF EN
573-3.
Il convient de souligner que l’aspect final peut être fortement influencé par la microstructure de l’alliage, qui dépend de la composition de l’alliage mais également des procédés métallurgiques utilisés.
Aussi, afin de garantir l’absence d’impuretés nuisibles aux traitements ultérieurs, la première condition de qualité est de s’assurer que les alliages utilisés présentent des caractéristiques métallurgiques constantes et maîtrisées.
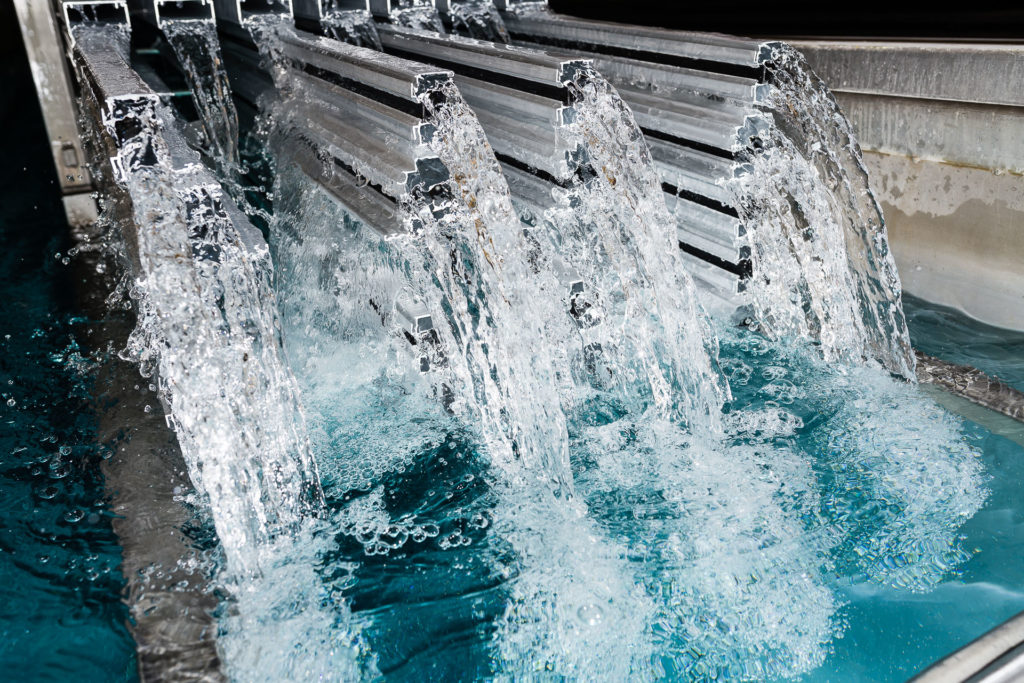
L’anodisation est le traitement de surface spécifique de l’aluminium qui consiste à créer par électrolyse une couche uniforme très résistante d’oxyde d’aluminium. Cette couche peut être incolore ou colorée.
L’anodisation est le traitement de surface spécifique de l’aluminium qui consiste à créer par électrolyse une couche uniforme très résistante d’oxyde d’aluminium. Cette couche peut être incolore ou colorée.
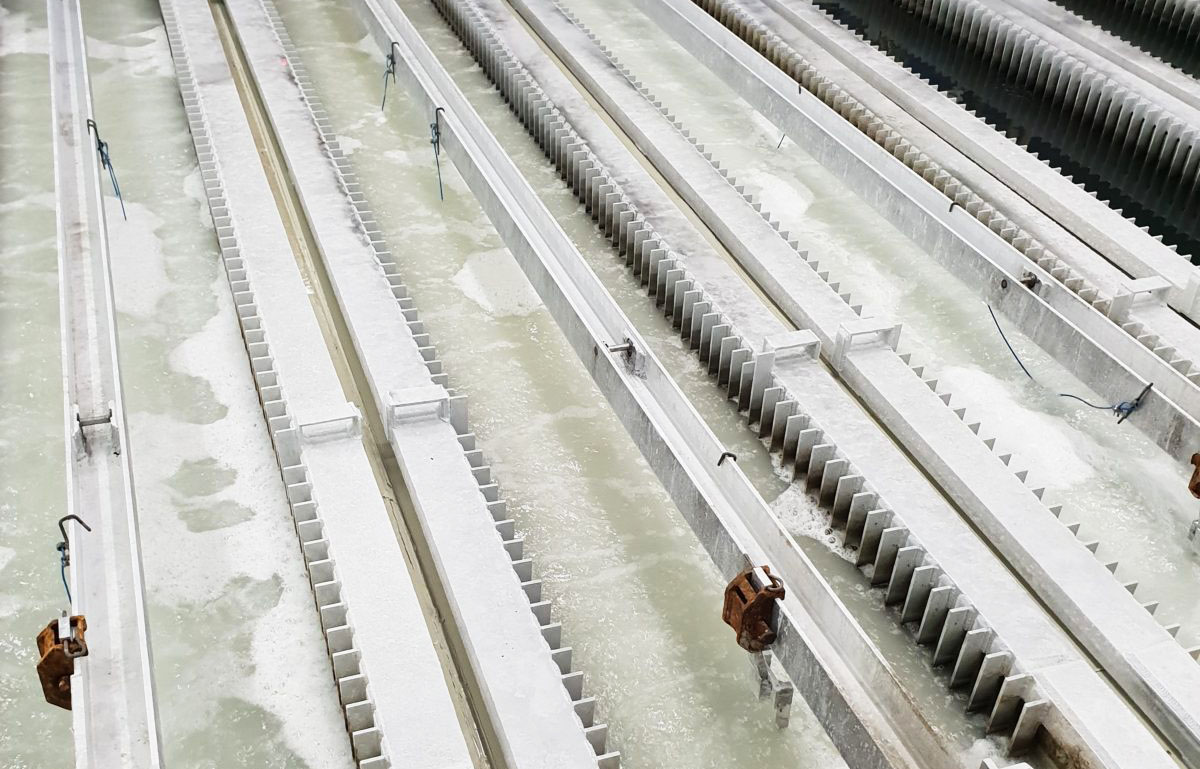
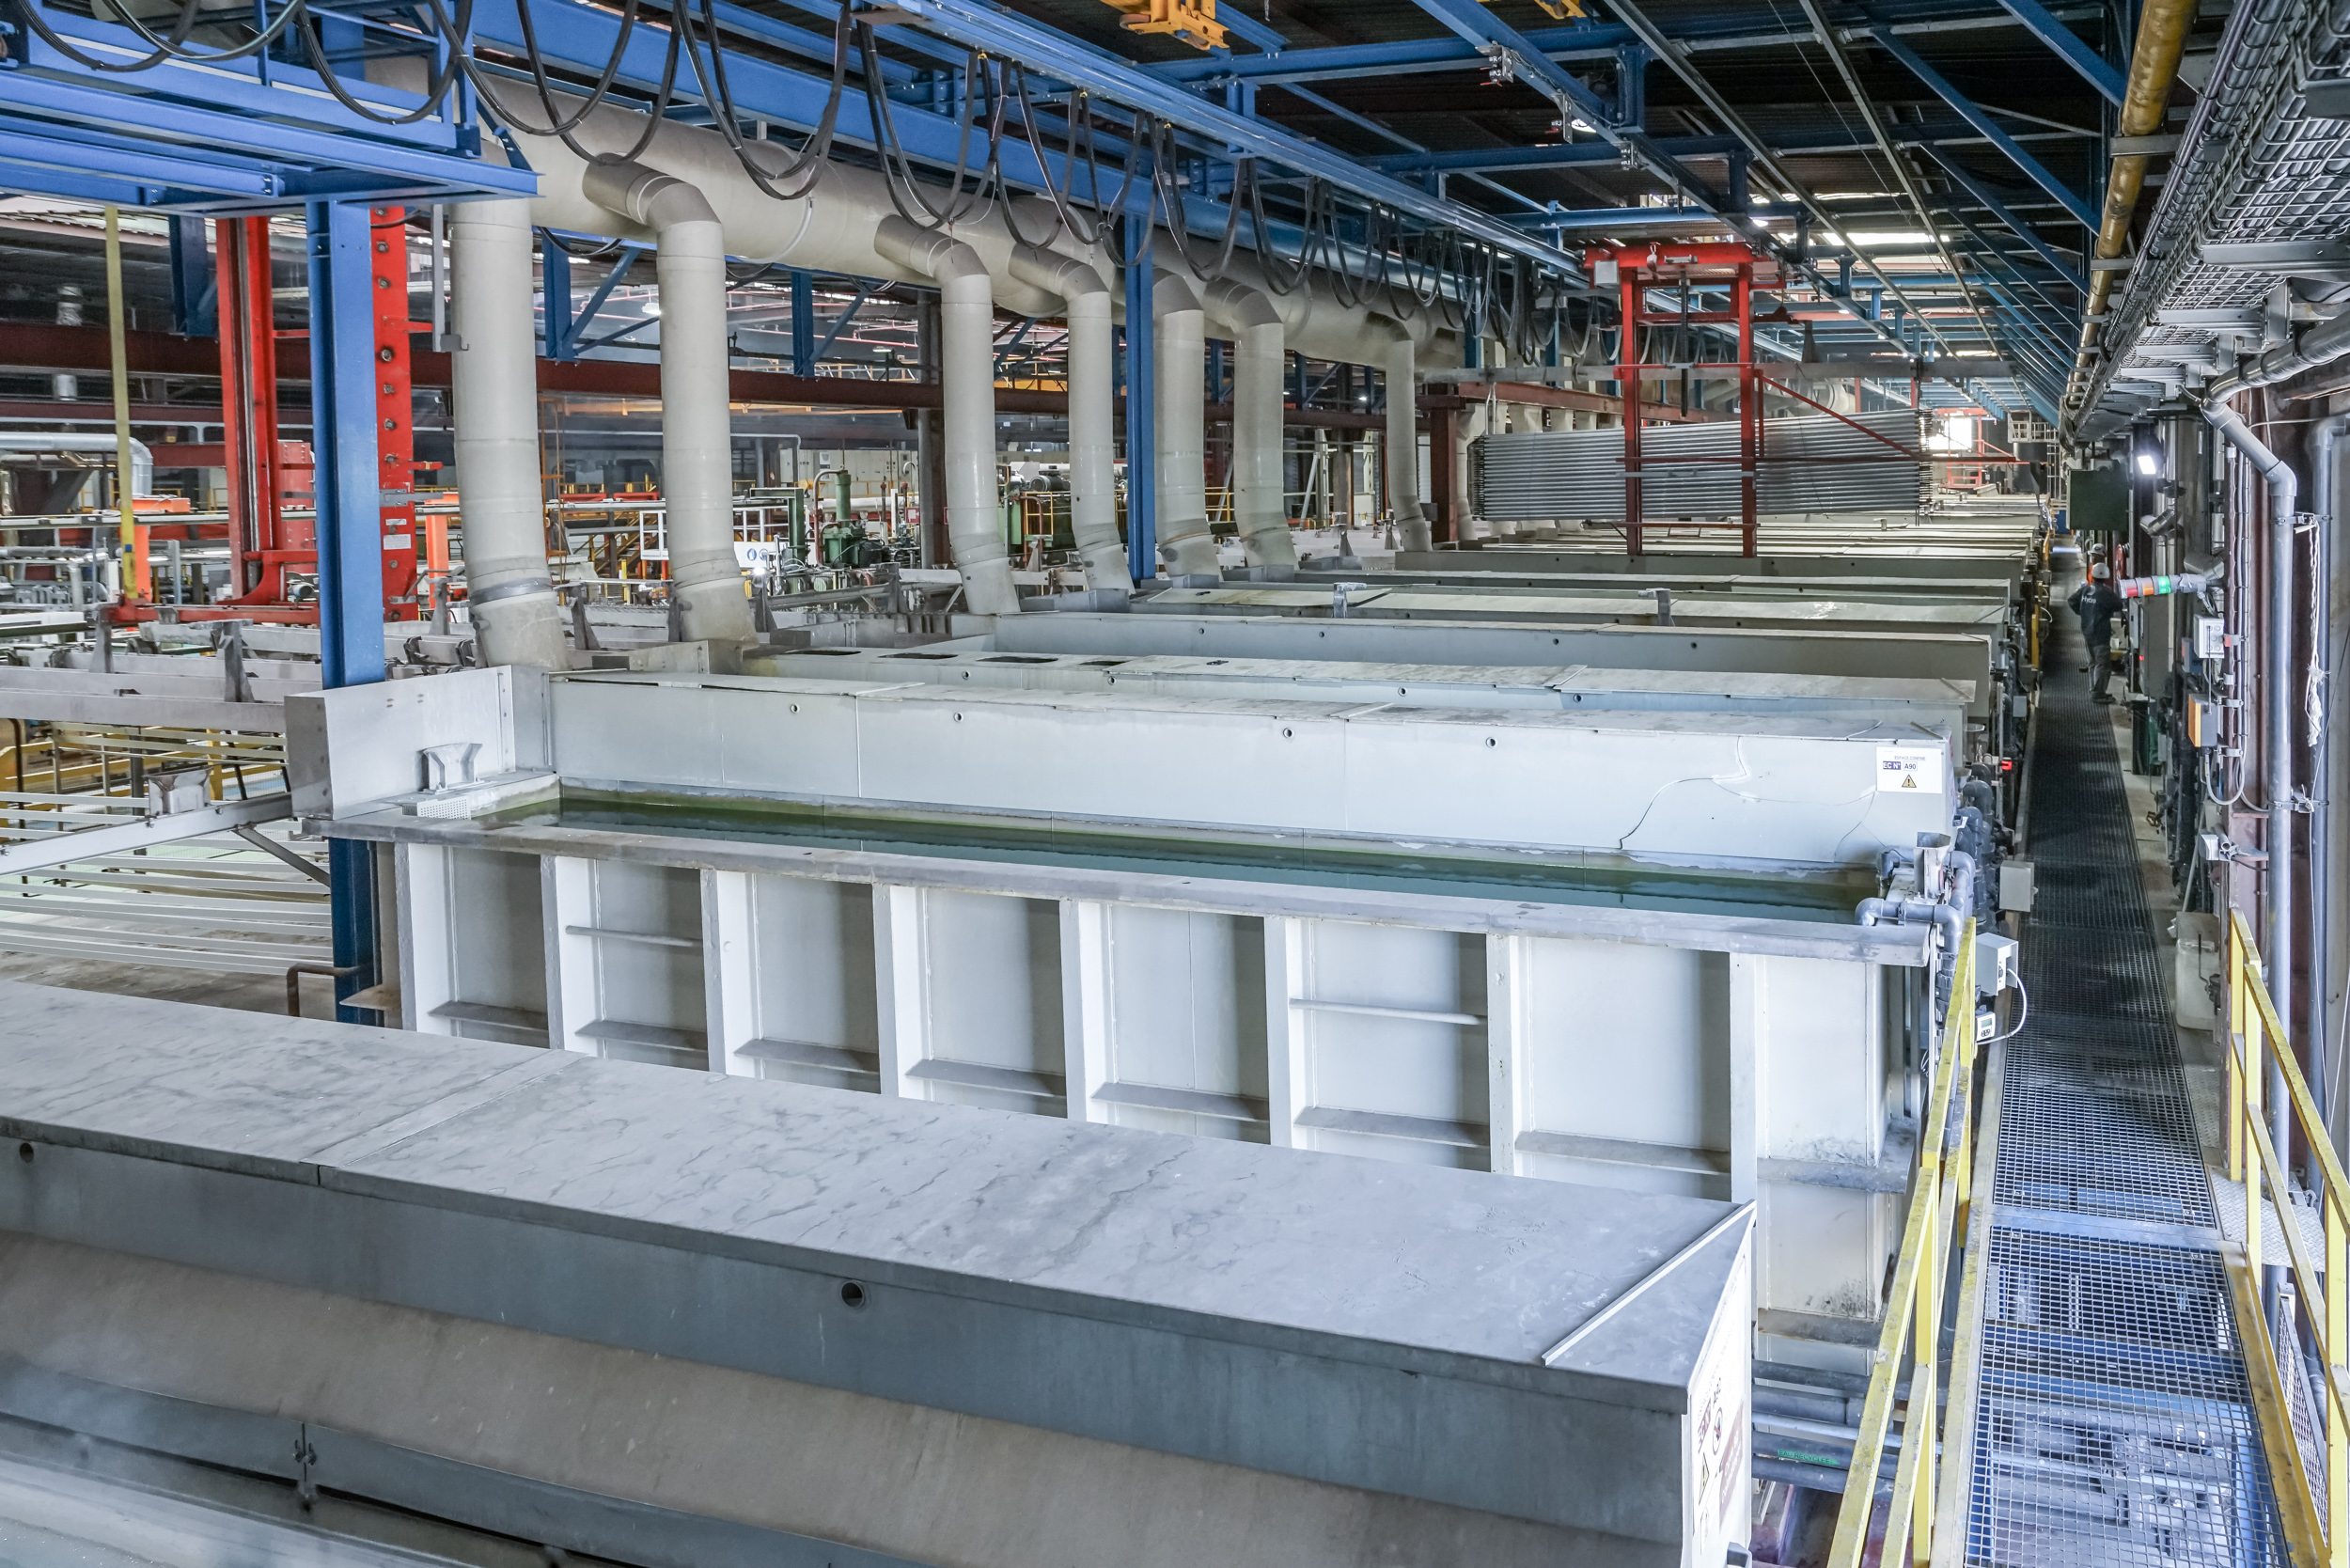
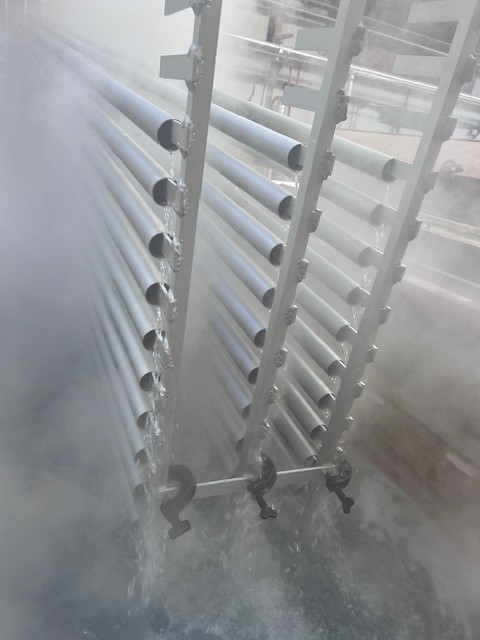
Le processus d’anodisation s’effectue au trempé dans des bains chimiques et électrolytiques. Lors de l’opération d’anodisation, on crée au sein de l’aluminium une couche protectrice, plus ou moins épaisse.
Dans les pores de cette couche protectrice, il est possible de déposer des colorants par voie chimique ou électrolytique.
Dans le cas où aucun colorant n’est déposé, la teinte est
dite naturelle.
Il est également possible d’obtenir différents aspects sur les pièces traitées (polis, brossés, satinés, non satinés) par voie chimique, électrolytique ou mécanique.
À ce jour, tous les aspects mentionnés ci-dessus sont réalisables industriellement et les principales couleurs obtenues sont les teintes naturelles, or, bronze, noire.
Une fois l’aspect et la couleur réalisés, la couche
d’anodisation protectrice est colmatée pour la rendre inerte vis-à-vis du milieu
extérieur.
Le processus d’anodisation est donc un processus
rigoureux qui comporte plusieurs étapes : préparation de surface, création de
la couche poreuse d’alumine anhydre, coloration éventuelle de cette couche et
colmatage final de celle-ci.
Préservez durablement l’esthétique de vos menuiseries ! La fréquence du nettoyage dépend de l’environnement, du type de peinture et des concentrations de…
La fréquence du nettoyage dépend de l’environnement, du type de peinture et des concentrations de salissures sur la surface. Plus le nettoyage est fréquent, plus il est facile et économique.
L’entretien courant des menuiseries thermolaquées consiste en un simple lavage à l’eau additionnée d’un détergent doux.
Bases : lessive de soude, eau de Javel, ammoniaque
Oxydants : eau oxygénée
Solvants organiques : Acétone et dérivés (dissolvants) – Alcools (ménager, à brûler, médical), isopropanol – Essence et autres distillats du pétrole : White Spirit, gasoil, essence – Nettoyants mastic et dégoudronnants (acétate de méthyléthyle) – Produits anti-graffiti : solvants tels que dérivés du propylène glycol ou de l’essence de térébenthine et leurs mélanges – Nettoyants d’atelier pour l’aluminium ou le PVC : tensio-actifs et alcool
Poudres et crèmes à récurer : polish pour rénovation automobile ou pour rénovation du thermolaquage
Afin de protéger l’aspect des éléments thermolaqués et d’éviter toute altération du revêtement, il convient de prendre des précautions…
Afin de protéger l’aspect des éléments thermolaqués et d’éviter
toute altération du revêtement, il convient de prendre des précautions.
Les chargements doivent être soigneusement arrimés de
manière à éviter tout frottement (fretting) qui pourrait détériorer les
éléments thermolaqués.
Les profilés emballés sous film plastique sont sensibles à
une exposition prolongée au soleil et en milieu humide. Des marquages
inesthétiques peuvent apparaitre. C’est pourquoi il est recommandé de ne jamais
stocker les éléments thermolaqués filmés à l’extérieur.
De même, il ne faut jamais stocker les éléments
thermolaqués (filmés ou non) directement sur une surface humide (pelouse,
sable…) ou dans un environnement agressif (vapeurs corrosives, bouches d’égout,
poussières de ciment et de plâtre…).
Le thermolaquage de l’aluminium offre une très grande variété de couleurs et d’aspects. Personnalisation, valorisation d’un bien ou respect des règles d’urbanisme, la couleur est la force du thermolaquage.
Le thermolaquage de l’aluminium offre une très grande
variété de couleurs et d’aspects.
Personnalisation, valorisation d’un bien ou respect des
règles d’urbanisme, la couleur est la force du thermolaquage. À
l’infinité de teintes, s’associe la diversité des aspects : mat, brillant,
métallisé, satiné, sablé, griffé, martelé… L’aluminium thermolaqué permet de répondre
à toutes les envies.
La bicoloration est rendue possible par la
technologie de la rupture de pont thermique, où deux couleurs différentes peuvent
être appliquées à l’intérieur et à l’extérieur.
Le nombre de
couleurs possibles étant infini, des référentiels ont été élaborés. Ces
référentiels sont des sélections de couleurs définies dans un système de mesure
colorimétrique.
L’ADAL recommande l’utilisation du nuancier RAL 841 GL pour
la définition des teintes > à 60 % de brillance et le nuancier RAL 840 HR
pour la définition des teintes < 60 % de brillance.
Les fabricants de peinture proposent également leurs propres
nuanciers. Pour des chantiers importants, il est possible de créer ou de
contretyper une teinte particulière. Cependant, du fait des contraintes
techniques, une couleur choisie sur un nuancier destiné à l’imprimerie ou à
l’industrie textile ne pourra pas toujours être reproduite fidèlement.
Il est impératif de se reporter à une référence
colorimétrique en utilisant son code spécifique ou, pour une teinte
particulière non référencée, il est nécessaire de réaliser des plaquettes
témoins. Au code de la couleur, on ajoute la valeur de la brillance à obtenir
(mesurée selon la norme ISO 2813 avec un angle à 60°) pour définir complètement
la teinte. Par exemple : nuancier RAL 841 GL, RAL 9010, 80 % de brillance.
La classe de durabilité souhaitée doit systématiquement être
précisée.
Chaque référentiel de teintes comporte des tolérances
colorimétriques, c’est-à-dire des différences maximales de couleur au sein
desquelles les produits sont considérés comme acceptables. Par conséquent, le
contrôle réel de la couleur est irremplaçable.
La perception de la couleur
La notion de couleur est liée à la perception et à
l’interprétation subjective de chacun.
De nombreuses conditions modifient la perception des
couleurs : les différences de
luminosité (soleil, lampe au tungstène, lampe UV), d’observateurs (œil de chaque
individu, âge…), de taille des pièces
revêtues (échantillons de faible taille, géométrie…), de fonds (contraste), directionnelles (angle
d’observation…).
Le but des
mesures colorimétriques est de traduire le jugement visuel d’un
observateur par des valeurs numériques. La
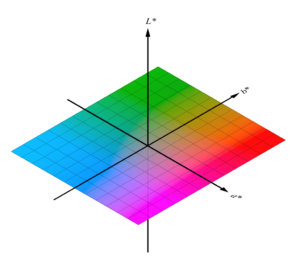
teinte (rouge, jaune, vert, bleu,…), la clarté (claire, foncée), la saturation (couleurs vives, couleurs ternes). Le mode de
mesure couramment utilisé est le système CIELAB (L*a*b*).
Il est recommandé de privilégier le contrôle visuel, dans
les conditions de luminosité et de position proches de la situation réelle du
produit.
Le métamérisme
Un même revêtement peut présenter des apparences identiques
ou différentes selon l’éclairage. On appelle ce phénomène le métamérisme.
Visuellement, le métamérisme se traduit par un phénomène
d’amplification ou d’inversion d’une teinte lors d’un changement de composition
de la lumière sous laquelle on l’observe. Par exemple, une teinte apparaissant légèrement rouge sous un éclairage
donné devient beaucoup plus jaune observée sous une autre lumière.
Pour s’affranchir de ce phénomène, la profession a choisi d’effectuer
toutes les mesures colorimétriques en lumière du jour normalisée (illuminant
D65).
Assemblage de pièces
laquées
Les activités d’assemblage de pièces laquées supposent
une gestion maitrisée des approvisionnements par l’assembleur (définition
précise des références de peinture à utiliser, gestion des lots en FIFO « premier entré, premier sorti »…).
Minimiser le nombre de sources d’approvisionnement (laqueurs, lots…) reste la
meilleure solution pour limiter les écarts de teinte et de brillance sur un
ouvrage.
Les produits et techniques préconisés par l’ADAL ont servi à l’élaboration de la norme NF P 24-351 sur la protection contre la corrosion et la prévention des états de surface des fenêtres, façades rideaux, semi-rideaux et panneaux à ossature métallique.
Les produits et techniques préconisés par l’ADAL ont servi à
l’élaboration de la norme NF P 24-351 sur la protection contre la corrosion et
la prévention des états de surface des fenêtres, façades rideaux, semi-rideaux
et panneaux à ossature métallique.
À partir de cette norme, les recommandations de l’ADAL sont
les suivantes :
Expositions
Thermolaquage
l1 / l2
Qualilaquage Qualimarine
l3 / l4
Qualimarine
l5
Qualimarine
E11 / E12 / E13
Qualimarine
E14 / E15 / E16 / E17 / E18
Qualimarine (cf. NF P24-351/A1)
E19
Étude spéciale
Le tableau indique les minima requis.
Le lieu de pose des pièces laquées ne relève pas du périmètre des certifications.
L’étude spéciale mentionnée dans la NF P 24-351 nécessite une étude spécifique pour chaque chantier.
Définition des expositions selon la norme NF P 24-351 :
Ambiances intérieures
l1
Locaux à faible hygrométrie
l2
Locaux à hygrométrie moyenne
l3
Locaux à forte hygrométrie
l4
Locaux à très forte hygrométrie
l5
Ambiance agressive
Atmosphères extérieures directes
E11
Atmosphère rurale non polluée
E12
Atmosphère normale urbaine ou industrielle
E13
Atmosphère sévère urbaine ou industrielle
E14
Atmosphère des constructions situées entre 10 km et 20 km du littoral
E15
Atmosphère des constructions situées entre 3 km et 10 km du littoral
La peinture en poudre est un composé complexe comprenant de 10 à 15 composants dont des pigments, des résines et des additifs. Ces éléments sont destinés à définir la couleur mais…
La fabrication des peintures en poudre
La peinture en poudre est un composé complexe comprenant de
10 à 15 composants dont des pigments, des résines et des additifs. Ces éléments
sont destinés à définir la couleur mais également la brillance, l’aspect de
surface, la durabilité et les performances mécaniques.
À chaque étape de leur production, les fabricants ont mis en
place des systèmes de contrôle pour assurer la reproductibilité de la teinte.
Cependant, plusieurs formulations pigmentaires étant
possibles pour une même couleur, la couleur obtenue peut présenter des
différences d’un fabricant à l’autre.
La peinture en poudre ne contient aucun solvant et elle est
100 % recyclable. Son application ne nécessite ni diluant, ni eau. Alors que
l’application des peintures liquides conventionnelles génère chaque année
plusieurs centaines de milliers de tonnes de rejets dans l’atmosphère, appelés
composés organiques volatils (C.O.V), la technologie de la poudre s’impose
aujourd’hui comme le meilleur choix éco-responsable.
Les peintures utilisées dans le cadre des certifications de l’ADAL sont en poudre à base de résines polyester.
En Europe, les systèmes de peinture utilisés par les laqueurs titulaires d’un certificat ou d’un label font l’objet d’un agrément préalable délivré par les organismes Qualicoat ou GSB, qui vérifient leurs caractéristiques de tenue dans le temps selon les critères qu’ils ont définis.
Ces derniers évaluent la durabilité des systèmes de peinture au moyen d’un essai réalisé en Floride, dont le climat combine les rayonnements ultra-violets, une température et une humidité élevées. L’essai d’exposition naturelle dit « essai Floride » est une méthode universelle qui consiste à observer les variations de couleur et de brillance dans le temps.
Par conséquent, les poudres testées et agréées (dont les poudres appelées classe 1, Standard…) se doivent d’offrir une très bonne tenue dans le temps en termes de couleur et de brillance.
La poudre agréée de qualité « superdurable » (également appelée classe 2, Master…) est une poudre de laquage haute durabilité. Les liants et les pigments utilisés dans ces produits doivent offrir une excellente résistance aux UV et aux intempéries.
Écarts de teinte
La couleur est le résultat
d’un processus complexe.
Habituellement, un ouvrage est livré dans une teinte
homogène. Toutefois, de petites variations d’aspect (teinte, brillance…) peuvent
exister. Elles sont causées par des différences d’alliages, de mode de
fabrication des supports, de forme des supports, de réactivité des résines ou
de sensibilité des pigments. Ces faibles écarts colorimétriques, inévitables, sont
acceptés selon les règles de la profession.
Pour limiter les risques d’écarts de teinte, il est recommandé d’indiquer la finition souhaitée le plus précisément possible : référence colorimétrique, finition, brillance, classe, référence fournisseur ou plaquette témoin. Il est également conseillé, dans la mesure du possible, de se limiter à un seul lot de fabrication. Attention, l’ADAL souligne l’incompatibilité des poudres de classes différentes sur un même chantier.
De nombreux alliages sont aptes au thermolaquage. En termes de qualité, la première condition est d’utiliser des alliages présentant des caractéristiques métallurgiques constantes et…
De nombreux alliages sont aptes au thermolaquage.
En termes de qualité, la première condition est d’utiliser des alliages présentant des caractéristiques métallurgiques constantes et maîtrisées. En effet, l’aspect final est fortement influencé par la microstructure de l’alliage, qui dépend de la composition de l’alliage mais également des procédés métallurgiques utilisés. C’est pourquoi il est recommandé d’éviter de mélanger les matériaux de différents lots au sein du même projet.
Les alliages les plus couramment utilisés pour les applications architecturales extérieures sont les séries AA 1xxx, 3xxx, 5xxx pour les produits laminés et 6xxx pour les produits extrudés.
Pour obtenir un bon résultat en termes de tenue à la
corrosion, il est conseillé d’utiliser des profilés en AA 6060 ou en AA 6063
(selon la norme NF EN 573-3). Ceci assure l’absence d’impuretés nuisibles aux
traitements ultérieurs.
La Chaîne Qualité de la certification QUALIMARINE impose l’utilisation d’alliages aux tolérances plus exigeantes.
Pour les pièces extrudées, ces alliages sont du AA 6060 ou du AA 6063 (selon la norme NF EN 573-3), avec les restrictions suivantes (en % massique) :
Si
Cu
Pb
6060
0,3 à 0,55
≤ 0,04
≤ 0,02
6063
0,3 à 0,55
≤ 0,04
≤ 0,02
Pour les pièces laminées, ce sont les alliages de série 1xxx, 3xxx ou 5xxx (selon la norme NF EN 573-3), avec les restrictions suivantes (en % massique) :
Tenue dans le temps prouvée par plus de 40 ans d’expérience – Infinité de couleurs – Plusieurs niveaux de brillance – Nombreuses possibilités d’aspects – Uniformité de…
Avantages
Caractéristiques
Excellente durabilité
Tenue dans le temps prouvée par plus de 40 ans d’expérience (Avec un entretien régulier)
Possibilité de s’adapter aux attentes des clients
Infinité de couleurs
Permet une offre élargie
Plusieurs niveaux de brillance (Mat, satiné, brillant)
Permet une offre élargie
Nombreuses possibilités d’aspects (Lisse, Texturé fin, Texturé, Métallisé, Nacré, Bi-couche avec vernis)
Pas de différences d’aspect Reproductibilité
Uniformité de la teinte (Précautions nécessaires pour les peintures métallisées ou mouchetées)
Permet le mariage des matériaux, aluminium, acier galvanisé…
Aspect indépendant du support
Admet des déformations selon les règles de l’art
Revêtement souple (Essais au préalable et précautions nécessaires selon les types de peinture et finitions)
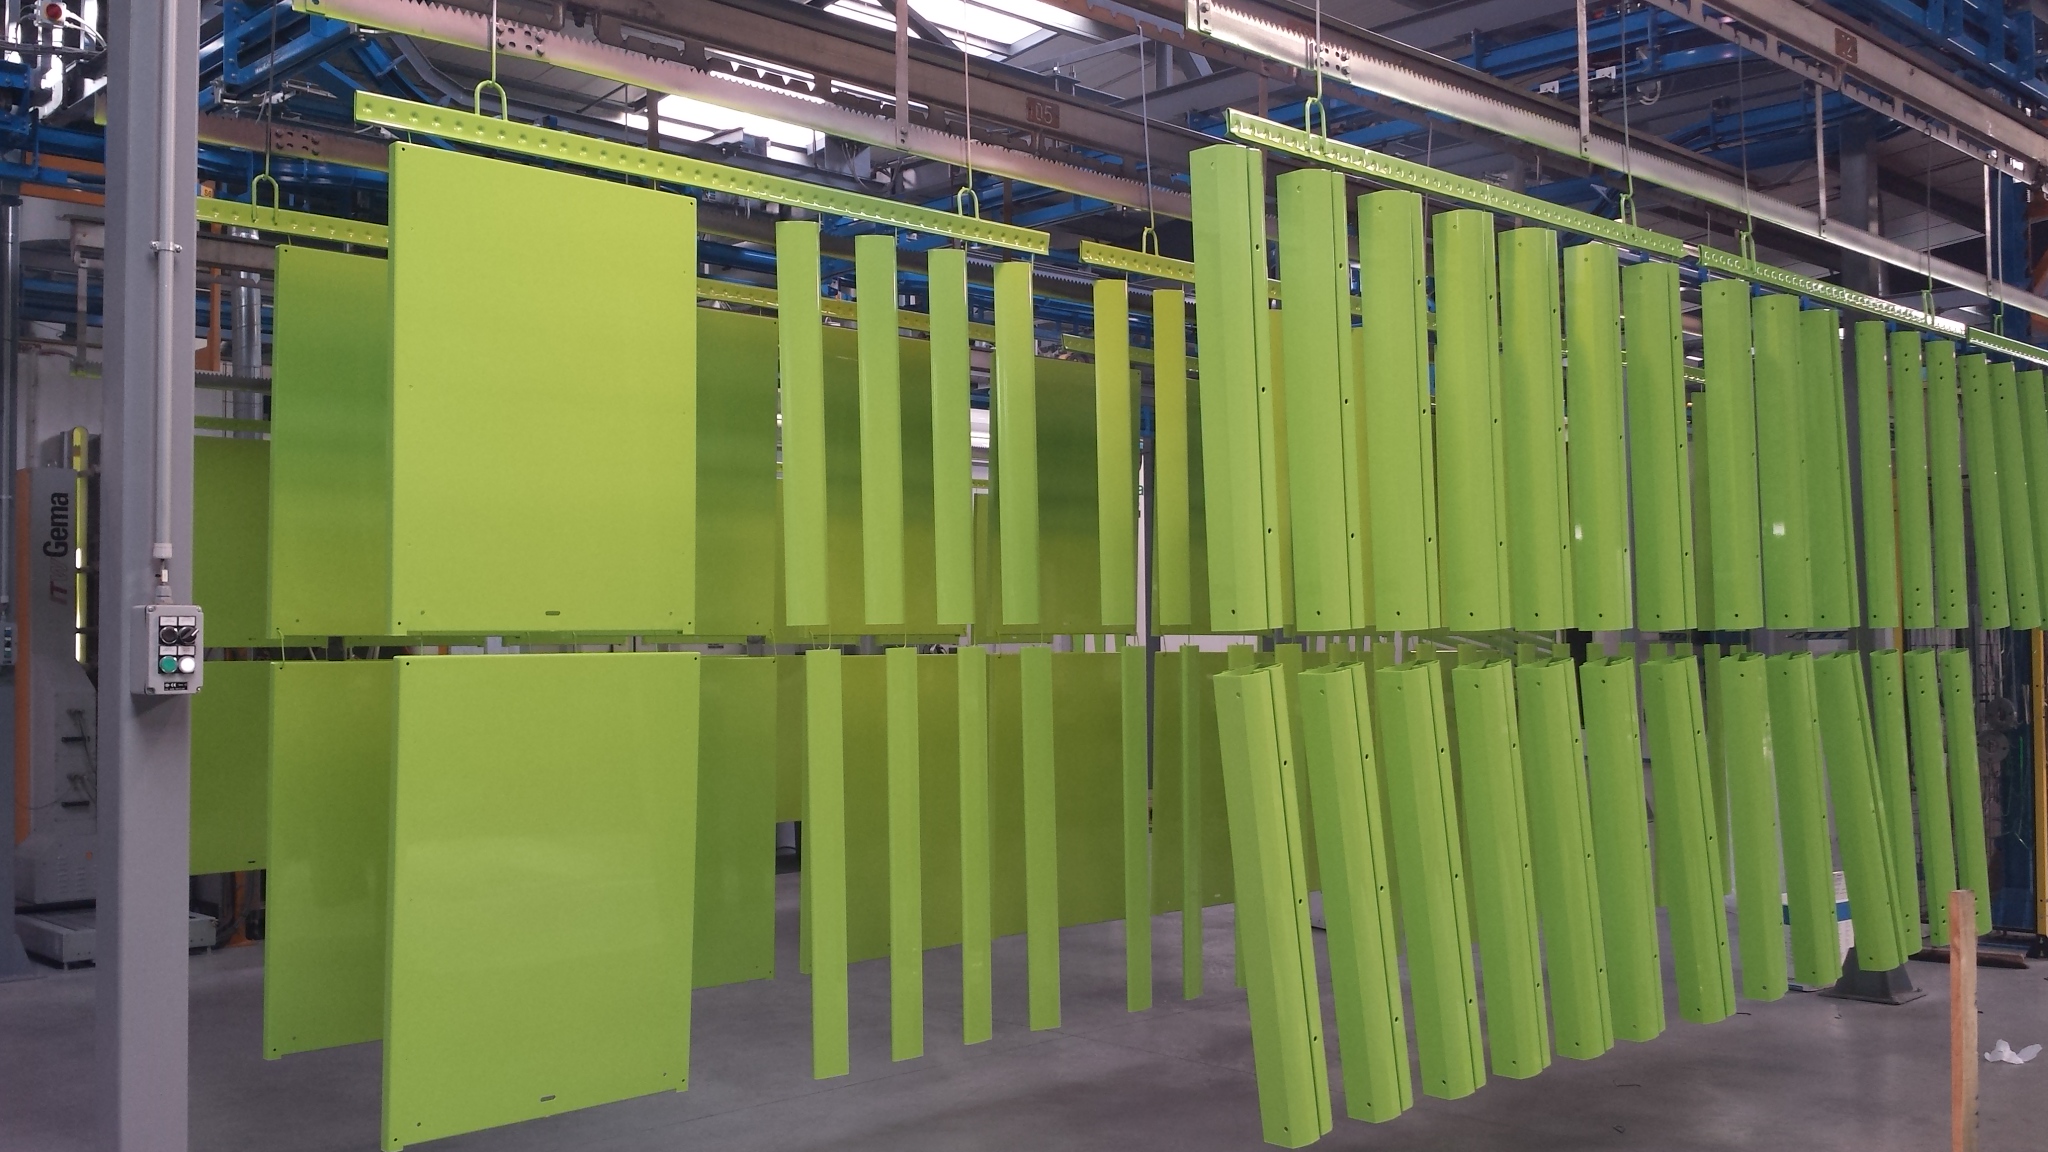
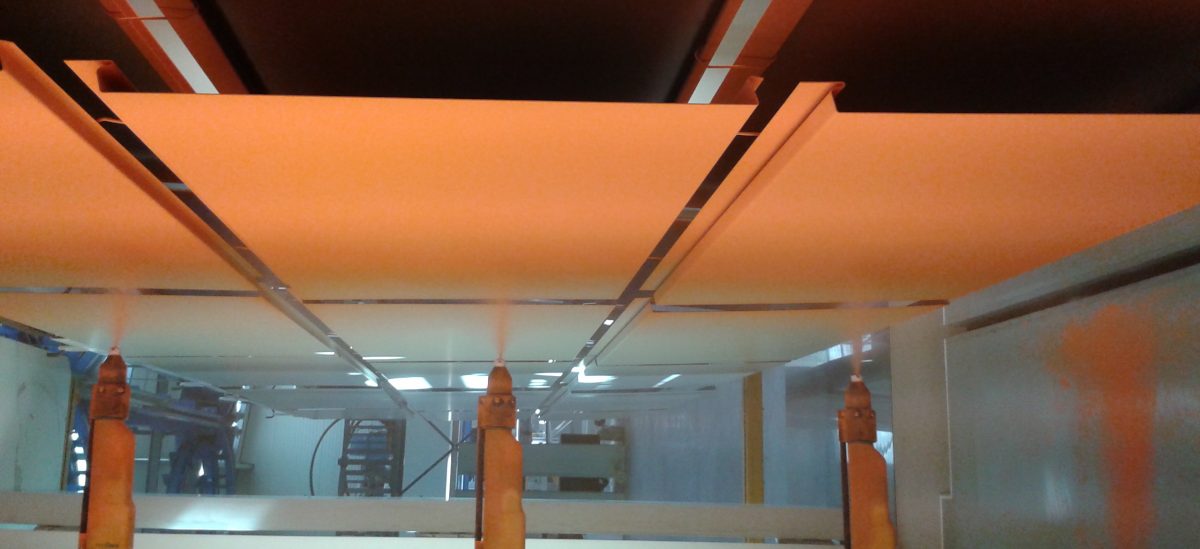
Après un traitement de surface spécifique de l’aluminium, le thermolaquage consiste à appliquer une peinture en poudre par pulvérisation électrostatique, ensuite polymérisée dans…
Après un traitement
de surface spécifique de l’aluminium, le thermolaquage consiste à appliquer une
peinture en poudre par pulvérisation électrostatique, ensuite polymérisée dans
un four de cuisson.
Le processus de thermolaquage est principalement réalisé en
trois phases :
Un traitement de surface chimique, comprenant une conversion avec ou sans chrome hexavalent, pour une bonne adhérence de la peinture sur l’aluminium et des performances anticorrosion.
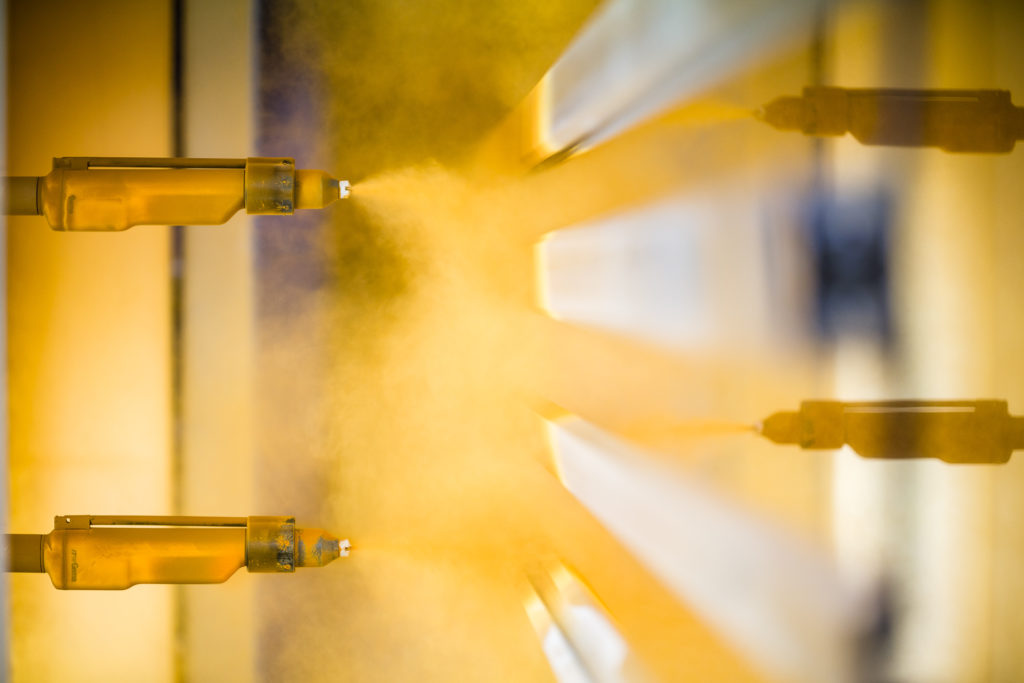
Un poudrage électrostatique pour appliquer la poudre sur la pièce.
Une polymérisation dans un four pour obtenir les caractéristiques mécaniques et d’aspect de la teinte.
La peinture se présente sous la forme d’une poudre très fine,
chargée positivement par un champ électrique. La pièce en aluminium, conductrice,
porte une charge opposée. La poudre est ainsi attirée par la force de Coulomb
et adhère provisoirement à la pièce. Le passage au four permet la fusion et la
polymérisation de la poudre thermodurcissable.
La technique de poudrage électrostatique s’adapte à la
géométrie de nombreux supports pour une bonne maîtrise des épaisseurs déposées.
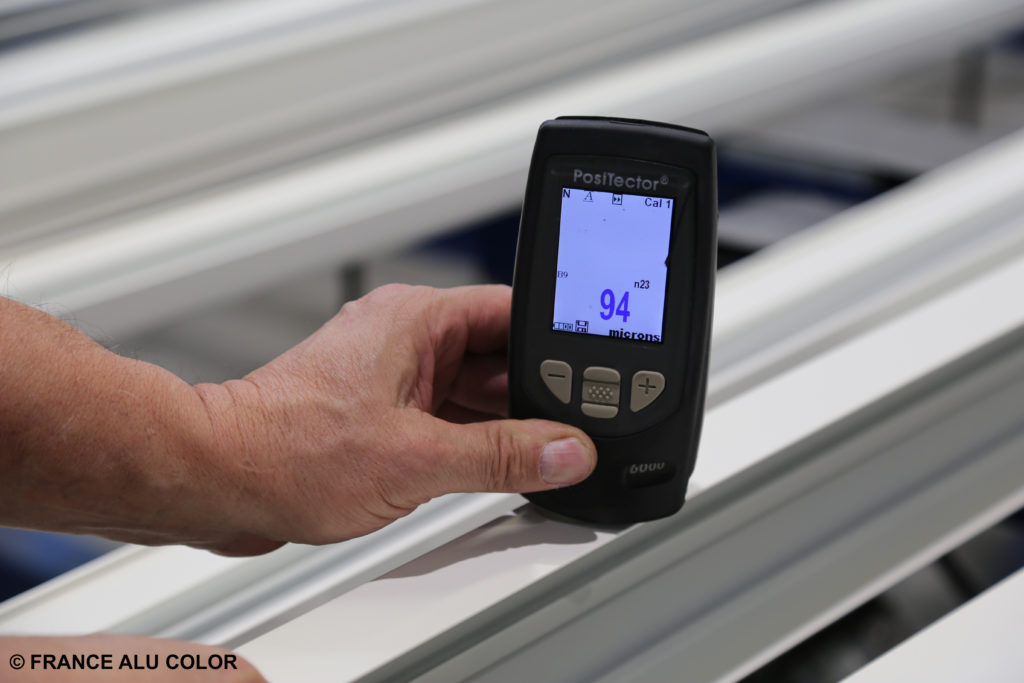
Les certifications délivrées par l’ADAL imposent une épaisseur moyenne du
revêtement d’au moins 60 microns (l’épaisseur minimale varie selon les classes
de poudre utilisée).
Le traitement de surface est primordial pour la pérennité et l’aspect des ouvrages. Sa qualité est liée au professionnalisme de l’applicateur. Travailler avec des applicateurs titulaires des certifications QUALILAQUAGE ou QUALIMARINE, c’est la garantie d’un savoir-faire maîtrisé, vérifié et contrôlé.
Le traitement de surface, comme le métal ou la réalisation de l’ouvrage, est primordial pour la qualit
Le traitement de surface, comme le métal ou la réalisation de l’ouvrage, est primordial pour la qualité du produit en aluminium. Le recours systématique à des traitements de surfaces certifiés par l’ADAL permet de s’assurer de la qualité du produit fini.
Ce qui suit a pour objet d’aider le maître d’ouvrage dans son choix :
Anodisation
Thermolaquage
Pérennité
****
***
Tenue de l’aspect
****
***
Éventail des
couleurs
**
****
Résistance au
frottement
****
**
Aspect métallique
****
***
Mise en forme
NR
**
Facilité
d’entretien
****
****
Application aux
pièces soudées
*
****
Application aux
pièces de fonderie
NR
**
* Acceptable ** Bien *** Très bien **** Excellent NR : Non Recommandé
Pour les donneurs d’ordres, un traitement de surface anodisé ou thermolaqué certifié par l’ADAL, c’est un pas supplémentaire vers la pérennité de l’aspect des ouvrages.
Pour être certain d’avoir des produits de qualité, il faut que tous les éléments de la commande soient bien précisés dès la prescription :
Découvrez toutes les propriétés et avantages de l’aluminium pour des réalisations esthétiques alliant résistance et légèreté.
Monash University Accomodation – AkzoNobel Powder Coatings
L’aluminium, matériau moderne par excellence
Si l’histoire du fer, du cuivre ou du bronze s’ancre dans les temps préhistoriques, celle de l’aluminium commence au milieu du XIXe siècle, entre deux révolutions industrielles. Une découverte tardive due au fait que l’aluminium n’existe pas dans la nature à l’état pur, mais sous forme de composés masquant sa structure métallique. L’aluminium est pourtant le métal le plus abondant de l’écorce terrestre. On le trouve dans plus de 270 composés, son principal minerai étant la bauxite, qui contient environ 50 % d’oxyde d’aluminium hydraté, mélangé à de la silice et à de l’oxyde de fer.
D’abord utilisé comme un métal semi-précieux, réservé à des objets de luxe ou à des bijoux, l’aluminium n’accède réellement à la production industrielle qu’au cours des années 1950, lorsque sont mis au point des process de fabrication moins coûteux. L’aluminium va alors connaître un formidable succès – qui ne se dément pas – et de multiples applications dans la construction, les transports, l’emballage, l’électronique et de nombreux objets de la vie quotidienne.
La demande pour ce matériau ne cesse de croître année après année. La production mondiale d’aluminium primaire est ainsi passée de 1,5 million de tonnes en 1945 à 40 millions en 2010, et dépasse aujourd’hui 65 millions de tonnes. Elle s’ajoute à la production d’aluminium secondaire, issu du recyclage, qui représente aujourd’hui 60 % de l’aluminium utilisé en France. L’aluminium primaire est obtenu par électrolyse de l’alumine (oxyde d’aluminium), extraite de la bauxite. Des alliages, contenant au moins 85 % d’aluminium, sont créés en ajoutant d’autres éléments (magnésium, silicium, manganèse, cuivre, fer, etc.), notamment pour accroître la résistance en fonction des applications visées. Des « demi-produits » sont ensuite fabriqués avec ces alliages par laminage, par filage ou par moulage (fonderie). Associé à l’architecture moderne, ultraléger et ultrarésistant, d’une grande durabilité, totalement recyclable, l’aluminium s’impose grâce à une combinaison unique de propriétés. De plus, sa forte malléabilité fait que l’on peut donner à ce métal pratiquement toutes les formes, toutes les textures et toutes les couleurs que l’on veut, ce qui ouvre un vaste champ de possibilités esthétiques pour les architectes.
Suscitant un bel engouement chez les architectes, l’aluminium s’est largement invité depuis plusieurs années chez les particuliers. Ce métal est aujourd’hui très prisé, en neuf comme en rénovation, pour un large éventail d’applications. Sous forme de profilés et de produits laminés, c’est le matériau de choix pour les châssis de fenêtre, les portes, les vérandas, les façades bardées et murs-rideaux… Largement utilisé pour les garde-corps, les portails, les pergolas et les abris de piscine, on le retrouve également dans le mobilier urbain, les toitures, les plafonds suspendus, les panneaux muraux, les équipements de chauffage ou de ventilation, les dispositifs de protection solaire et les réflecteurs de lumière.
Pourquoi choisir l’aluminium ?
Pour sa durabilité
L’un des principaux atouts de l’aluminium est sa résistance à la corrosion. L’aluminium génère naturellement une couche d’oxyde imperméable de quelques microns d’épaisseur qui le protège de la corrosion. Une résistance encore améliorée grâce aux traitements de surface – anodisation et thermolaquage. Même à très faible épaisseur, un feuil d’aluminium traité est totalement imperméable et ne laisse passer ni lumière, ni micro-organismes, ni odeurs. La pluie et l’air n’ont pas d’effet sur lui. Une étanchéité qui en fait notamment un matériau très prisé pour les vérandas et les pergolas.
Pour son esthétique
et la diversité de ses finitions
La souplesse de l’aluminium permet une grande liberté de dimension et de forme. Sa rigidité permet de réaliser des menuiseries fines et discrètes. Aussi, une fenêtre en aluminium laisse plus de place aux vitrages et donc à la lumière, offrant ainsi une excellente performance énergétique. La force de l’aluminium, c’est la couleur. Aucun autre matériau n’offre une telle diversité d’aspects et de teintes. Grâce aux techniques de l’anodisation et du thermolaquage, l’aluminium peut se parer de toutes les teintes et revêtir toutes les textures. Sablé, texturé, satiné, brillant, métallisé, rouge sang de bœuf ou gris anthracite, l’aluminium répond à toutes les envies. Grâce à la technologie de la rupture de pont thermique, deux couleurs différentes peuvent être appliquées sur un même produit par le sertissage de deux demi-profilés exposés à l’intérieur et à l’extérieur. La technique de bicoloration est applicable au thermolaquage et à l’anodisation.
Pour ses propriétés
physiques : légèreté, résistance, performance mécanique
L’aluminium est un métal très léger dont la densité spécifique est de 2,7 g/cm3, soit environ un tiers de celle de l’acier ou du cuivre. Un atout essentiel qui facilite notamment le transport du matériau et sa manutention sur les chantiers… Et permet donc de gagner du temps et d’économiser de l’énergie. L’utilisation de l’aluminium est croissante dans l’industrie automobile par exemple, où elle permet un net allègement des véhicules, ou encore pour les rénovations légères où il s’affirme comme le matériau idéal. L’aluminium bénéficie d’un excellent rapport résistance/poids. Utilisé très majoritairement sous forme d’alliages dont on peut faire varier la composition pour adapter la résistance à l’utilisation, l’aluminium est un matériau doté d’une remarquable résistance mécanique et d’une grande rigidité rapportée à sa faible masse. Grâce à ces qualités, il est possible d’installer de grandes surfaces vitrées dans des cadres en aluminium très fins et de maximiser ainsi les gains d’énergie solaire.
Pour la facilité de sa
mise en œuvre
L’aluminium est un métal malléable et ductile qui peut être facilement travaillé à basse température et déformé sans se rompre, ce qui permet de lui donner des formes variées. Plus tendre que les autres matériaux, l’usinage de l’aluminium se révèle plus facile, plus rapide et plus économe en énergie. De plus, la bonne conductivité thermique de l’aluminium augmente considérablement la durée de vie des outils d’usinage. Facile à travailler, l’aluminium offre une liberté quasi totale de formage sans contraintes, quel que soit le procédé : moulage, laminage, extrusion. Le procédé d’extrusion offre un éventail presque infini de formes et de sections de profilés. Il se prête à toutes les opérations (pliage, cintrage, étampage, fraisage, perçage…), associées à diverses méthodes d’assemblage (soudage, collage ou assemblage mécanique au moyen de rivets, boulons…). Un atout majeur en rénovation, par exemple pour remplacer des fenêtres anciennes, en créant à la demande et sur mesure des formes et des dimensions particulières.
Pour ses performances thermiques et phoniques
L’aluminium est un bon conducteur de chaleur, ce qui en fait un excellent matériau pour les échangeurs de chaleur utilisés dans les systèmes de ventilation ou dans les capteurs solaires thermiques. Pour les fenêtres et les façades, cette propriété – qui peut être contraire à l’effet recherché – est compensée grâce à des ruptures de pont thermique, intégrées dans les profilés. Les profilés à rupture de pont thermique sont réalisés en intercalant des barrettes isolantes serties entre les deux demi-profilés en aluminium. L’aluminium, plus résistant que beaucoup d’autres matériaux, permet de réaliser des encadrements plus fins et d’optimiser le clair de vitrage et donc les apports solaires (lumière et chaleur). L’aluminium permet également la réalisation de fenêtres battantes à ouvrant caché dont la face vue aluminium est extrêmement réduite, permettant un bénéfice dans les apports de lumière et de chaleur, ainsi qu’une réduction des déperditions thermiques.
L’aluminium possède un pouvoir réfléchissant élevé de la lumière. Une caractéristique qui en fait un matériau très performant pour la gestion de l’éclairage. Des collecteurs solaires en aluminium et des conduits de lumière peuvent ainsi être installés afin de réduire la consommation d’énergie liée à l’éclairage artificiel et au chauffage en hiver. Des brise-soleil en aluminium peuvent également être utilisés pour compenser le besoin de climatisation en été. Les profilés d’aluminium constituent ainsi la structure naturelle des larges surfaces vitrées telles que les vérandas, les puits de lumière, les murs-rideaux et les grandes fenêtres coulissantes.
La stabilité dimensionnelle de l’aluminium, qui se dilate
très peu, est un atout crucial qui lui permet d’atteindre d’excellentes
performances phoniques.
Pour la simplicité de
son entretien
Le nettoyage des produits en aluminium anodisés ou laqués
s’effectue sans produits corrosifs. L’entretien est rapide, simple et
économique : une éponge, de l’eau savonneuse et un chiffon doux suffisent.
L’aluminium est chimiquement inerte, propre, sain et incombustible. Ses performances sont durables car il est inaltérable. Totalement éco-compatibles de la fabrication jusqu’à la fin de vie, les menuiseries en aluminium ne dégagent aucune substance nocive, et notamment aucun C.O.V. (composés organiques volatils). Même soumises au feu, elles ne dégagent aucune vapeur toxique. De plus, c’est un des matériaux les plus faciles à recycler. Le recyclage permet d’obtenir de l’aluminium secondaire avec seulement 5 % de l’énergie initiale ! L’aluminium est recyclable et réutilisable à l’infini, sans dégradation de ses propriétés ni perte de sa valeur.
L’aluminium est un matériau neutre qui n’émet aucune substance dangereuse. Plusieurs études ont démontré que les matériaux de construction en aluminium ne présentent aucun danger pour les occupants ou l’environnement immédiat. Les alliages utilisés et leurs traitements de surface n’ont pas d’impact néfaste sur la qualité de l’air intérieur ni sur les eaux souterraines, du sol ou de surface.
Pour la sécurité contre l’incendie
L’aluminium ne brûle pas, il est classé en tant que matériau de construction non combustible (A1 selon la norme européenne). Les alliages d’aluminium fondent à environ 650 °C sans libérer de gaz nocifs.
L’association a pour objet de préserver, de valoriser et de promouvoir la qualité des traitements de surface de l’aluminium dans les domaines de l’anodisation et du thermolaquage.
L’association a pour objet de préserver, de valoriser et de promouvoir la qualité des traitements de surface de l’aluminium dans les domaines de l’anodisation et du thermolaquage.
Certification
L’ADAL est un organisme certificateur accrédité par le COFRAC (Accréditation Cofrac Certification de Produits et Services, n° 5-0008, portée disponible sur www.cofrac.fr). Afin d’attribuer ou de renouveler les certificats des industriels du traitement de surface, l’ADAL gère le contrôle du respect des référentiels dans les installations d’anodisation et de thermolaquage.
Technique
L’ADAL élabore des documents techniques et des
recommandations, finance des programmes d’études, de recherche et
d’expérimentations, et participe à la réflexion et à l’élaboration de normes et
de référentiels.
Communication
L’ADAL assure la promotion de la certification et la défense
des intérêts collectifs de ses membres en valorisant la qualité des traitements
de surface de l’aluminium dans les domaines de l’anodisation et du thermolaquage.
Elle favorise la coopération et le dialogue interprofessionnel.
Pour la réalisation pratique de ses missions, l’ADAL dispose
des comités suivants :
Le comité de
certification traite spécifiquement de la conformité aux labels de qualité.
Le comité d’impartialité vérifie l’objectivité des prises de décision relatives aux activités de certification et l’impartialité de l’organisme de certification.
Le comité technique traite spécifiquement des sujets techniques et coordonne les groupes de travail.
L’association est dirigée par un Conseil d’Administration représentatif des différents types d’installation de traitement de surface de l’aluminium par thermolaquage et par anodisation.
Administrateurs – Collège « installations non intégrées » :
Thierry Barthelet (Directeur Général du groupe Émeraude, Silac/Sfpi/Tlv/Anolaq)